芝浦机械超精密非球面/自由曲面加工机 ULC/ULG 系列
超越想像的精密极限 — 芝浦机械 ULC/ULG 系列超精密非球面/自由曲面加工机床
作为超精密加工技术的领导者,松营企业隆重为您介绍日本芝浦机械(Shibaura Machine)引以为傲的 ULC/ULG 系列超精密非球面/自由曲面加工机床。该系列专为应对最严苛的光学元件制造挑战而生,从高端车载镜头、智能设备镜片到半导体光学模具,ULC/ULG 以其纳米级的加工精度,为您的产品提供无可比拟的卓越品质与竞争力。
ULC/ULG 系列特点与技术进展
芝浦机械的 ULC/ULG 系列超精密非球面加工机床之所以能够达到纳米级的加工精度,核心在于其集成式的工程设计,将多项尖端技术完美结合,协同运作以消除误差。
核心主轴技术:空气静压轴承/气浮轴承
芝浦机械 ULC/ULG 系列的核心在于其独家开发的 高精度空气静压轴承。这些非接触式轴承应用于研磨主轴和工件主轴,具备以下关键优势:
-
极致精度与可靠性:领先行业的超低旋转主轴跳动量/回转精度:工件主轴可达 5nm,研磨主轴则为 20nm (经单点非同步误差运动 SPAM 方法测量)。即使长时间运转,其高精度、高刚性和低发热特性,也能维持卓越的可靠性。
-
高效率与成本效益:这些轴承不仅寿命长,更通过多孔节流器/限制器将空气消耗量降至旧型号的 1/6,大幅节省能源,兼顾了环保与运营成本效益。
核心传动系统:实现纳米级平稳进给
芝浦机械 ULC/ULG 系列的传动与导轨技术,是其达成纳米级精度的关键。这些先进系统协同运作,确保了极致的加工质量与高效率:
-
直线电机驱动:ULC/ULG 系列采用直线电机轴取代传统机械轴,从根本上解决了反向间隙/背隙问题,这不仅实现了更快的加速度与更高的精度,也大幅提升了产能。
-
V-V 滚柱导轨:这些超低摩擦的 V-V 有限滚柱导轨是芝浦机械先进技术的结晶。它们具备出色的刚性与稳定性,且不受流体温度变化的影响。由于无需液压单元,此设计也节省了空间与能源。
-
复合系统优势:当直线电机与高精度 V-V 滚柱导轨搭配时,能将圆弧插补中的象限过冲/过冲过顶和高阶谐波分量降低至 3nm 以下。这确保了加工表面极其平滑,并实现了 1nm 等级的平稳进给,对于高端光学应用至关重要。特别是 ULC-100F(S) 机型,其最小设定单位更高达 0.1nm,能有效消除加工表面的微小起伏,确保您获得极致平滑的镜面效果。
热稳定与一体化设计:打造极致稳定性
ULC/ULG 系列在工程设计上追求全面性,通过精密的整体化/一体化设计,确保长时间运转下的稳定性与精度。
-
先进热稳定系统:为确保加工精度,ULC/ULG 系列配备先进的热稳定系统,能主动管理温度波动,将热位移与热变形降至最低。
-
优化驱动策略:芝浦机械针对不同机型与轴向,定制化选择滚珠丝杠或直线电机,以实现最佳的成本效益。针对滚珠丝杠系统,他们还开发了特殊的联轴器,能有效抵消旋转应力与跳动,确保高质量加工。
超越想像的精准度:技术与匠人精神的双重淬炼
然而,最先进的机器设备并非精准度的唯一保证。为了将机器的效能发挥到极致,芝浦机械不仅专注于硬件开发,也重视加工软件的配合与匠人技术的结合,这正是“人与技术的完美融合”的深刻体现:
-
独家开发的程序编制工具: 由于市售的 CAM 软件无法计算到 0.1 nm 的单位,为了匹配 ULC-100F(S) 最小设定单位能设定至 0.1nm 的顶尖性能,芝浦机械自行开发了优化后的程序编制工具,确保设备性能的最大化。这项工具是工程师对精准度的不懈追求,让每一次加工都精确无比。
-
机上测量装置: 可选配在同一台机床上进行加工与测量,以避免工件重新装夹/安装时可能造成的微小误差,确保最终成品的精准度。这不仅缩短了工时,更体现了对细节的严谨把控,是工匠精神在技术上的体现。
-
熟练师傅的“刮研/铲花”与“研磨”技艺: 除了数字技术,熟练师傅的技艺同样不可或缺。通过“刮研作业”,师傅能以人工方式制作出机械难以达成的 1 微米以下平面度。接着再进行“研磨作业”,进一步提升平整度。每一件产品都因此成为独一无二的精品,这份对匠人精神的传承,正是芝浦机械品质的保证。
芝浦机械 ULC/ULG 系列体现了一种“深刻且整体性”的工程方法。每一项技术都精准地解决了特定的误差来源:机械摩擦、热膨胀、旋转的不准确、背隙/反向间隙,进一步发展卓越的制造工艺:软件、机上测量与支持着精密制造工匠精神。这些超精密加工机床制造的要素紧密地协同运作,使得芝浦机械非球面/自由曲面加工机床的整体精度,远远超越了单一组件精度的总和,这正是芝浦机械能够在超精密制造领域不断突破界限的关键。
2024 最新机型:三大导轨技术,实现卓越表面质量
芝浦机械为追求更极致加工精度,以最新研制的三项技术成果,可根据客户的需求做技术方案推荐,满足多样化的应用需求:
-
V-V 导轨滚柱高精度化: 通过工匠级的刮研与研磨工艺,这项核心技术能大幅改善加工表面的粗糙度(Sa 值)。
-
直线度伺服补偿: 这项先进的软件与控制技术,能实时监测并修正导轨的微小偏差,将滚动导轨加工时的微小起伏大幅降低。
-
液体静压/油静压导轨: 作为最新一代技术,液体静压导轨通过无摩擦的油膜,从根本上消除了滚动振动。这使得其在抑制微小起伏上表现最为出色,能进一步降低 µrad 值,特别适用于对表面质量要求极高的应用。
灵活的加工能力与应用
ULC/ULG 系列不仅能进行高精度的车削与研磨,更能通过多轴联动控制实现复杂的自由曲面、透镜阵列和反射镜模具加工。从塑料到硬质合金、甚至红外玻璃,都能在同一台设备上实现最高质量的加工。此外,它还能应用于车载光学元件,如 HUD 模具和 LED 大灯透镜。
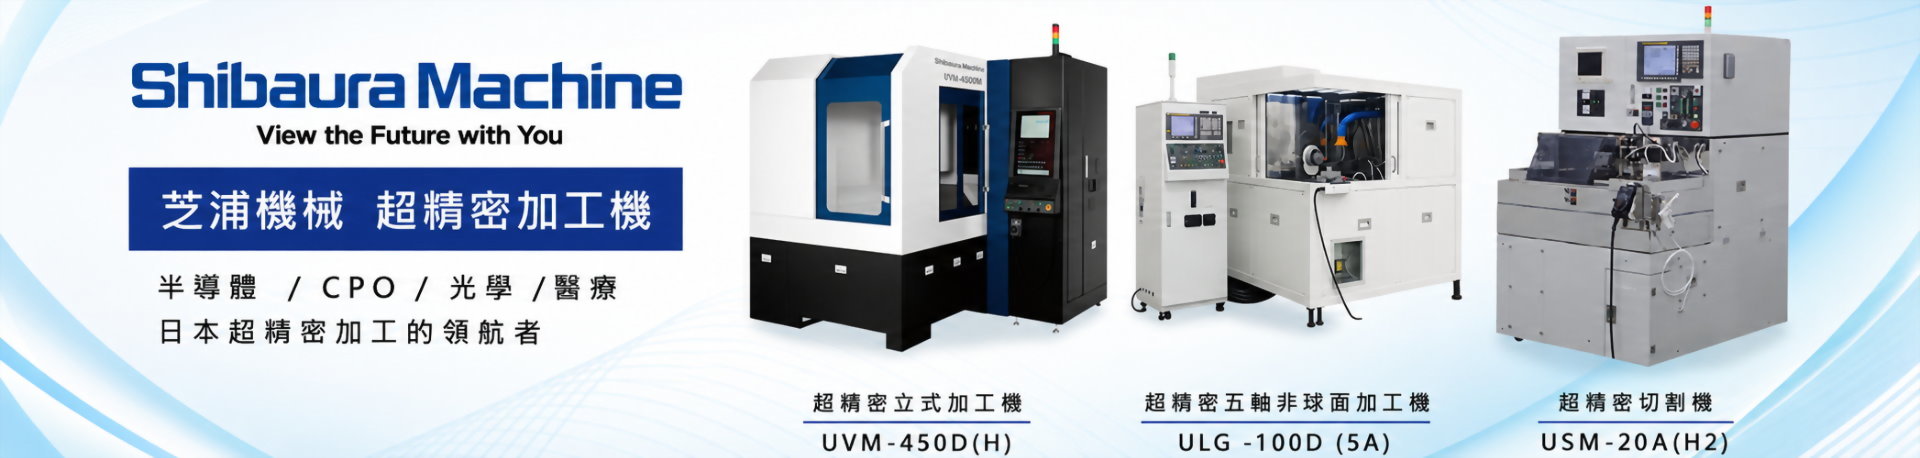
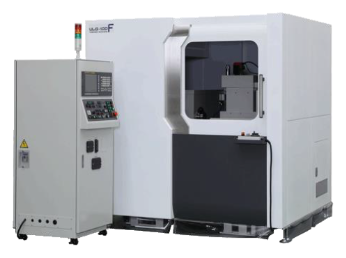
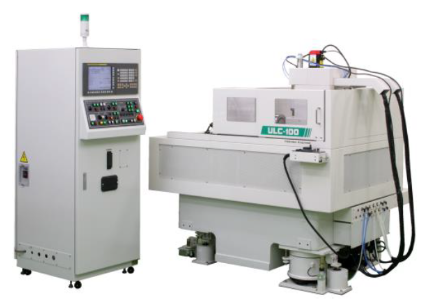
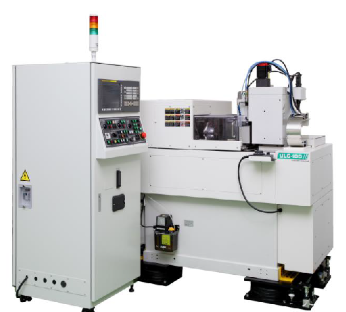
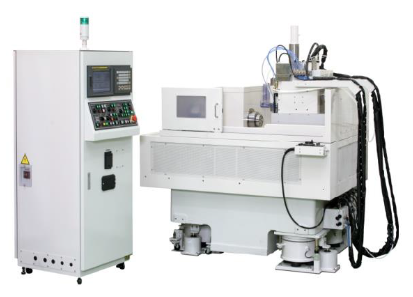
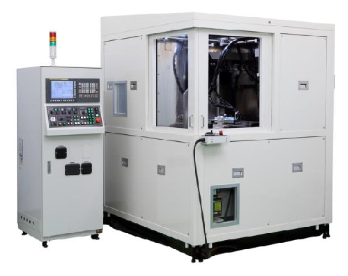
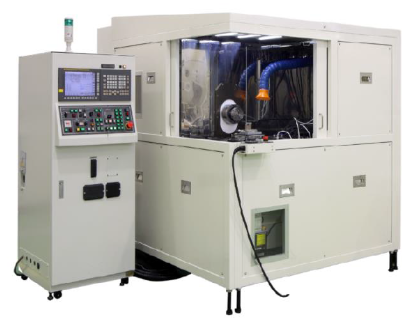
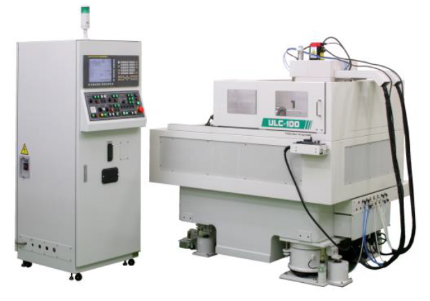
ULC/ULG 机型构成与选配功能 (照片按顺序排列)
-
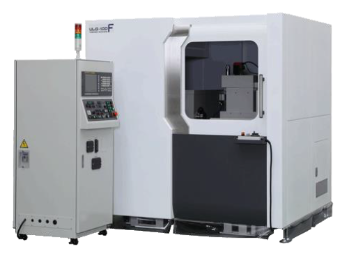
1. ULC-100F(S): 车削/旋削专用高精度机型,实现了 0.1nm 的控制精度,并标准配备专为 0.1nm 控制设计的自动水平调整式防振台,有效减少外部振动干扰。(图中外罩为选配规格,请洽我司业务人员咨询)
-
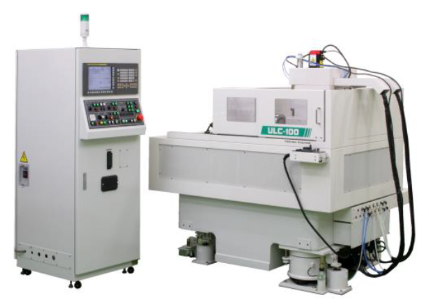
2. ULG-100D(HYS): 可同时进行车削与研磨加工,并可选配多种工具主轴,适用于多样化的精密加工需求。
-
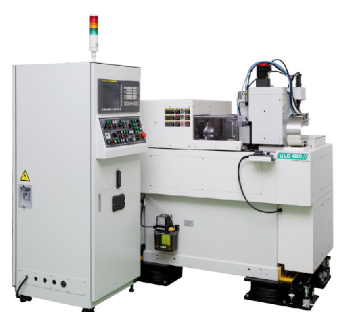
3. ULG-100E(HYC): 复合研磨专用机型,搭载高转速工具轴,可针对硬质合金、陶瓷等硬脆材料进行高效率精密研磨。
-
4. ULG-100D(H3): 升级至三轴直线电机驱动,支持复杂的自由曲面加工。
-
5. ULG-100D(HYBS3): 具备 B 轴功能,特别适合处理高倾斜角的非球面加工。其 B 轴可支持 70° 以上的倾斜角加工。可搭配显微镜自动移动至 B 轴中心,方便工具对中/找正,并可以进行砂轮/砥石磨损量检测 (加工中以护罩收纳,避免污染)。
-
6. ULG-100D(5A): 五轴联动自由曲面加工机床,配备完整的全罩式恒温空调设备,能有效抑制机床与工件因热变形造成的影响,确保极致加工精度。
-
7. ULG-100G(S): 芝浦机械的最新机型,采用芝浦机械最新开发的液体静压/油静压导轨技术,搭配直线电机,提供更平滑的加工表面和出色的加工重现性/复现性。(需了解贵公司需求的适配性,请向松莹业务人员咨询)
联系松营,开启您的超精密加工新篇章
从单纯的车削到复杂的五轴自由曲面加工,ULC/ULG 系列提供了完整的解决方案,以满足您独特的生产需求。想了解哪一款机型最适合您的应用吗?或想知道如何通过其技术优势大幅提升您的产品质量?
立即联系我们,让松营企业的专业团队为您量身规划。我们的技术顾问将协助您选择最合适的机型与选配,并提供试加工的专业建议,确保您在超精密加工的道路上无往不利。
介绍视频
以下是ULC/ULG系列各种机型的详细介绍
ULC / ULG 系列机种特长与主要规格
| 机种 | 特长 | 主要规格 |
|---|---|---|
|
ULC-100D(S)
|
|
注:C 轴为选配。标准机未配备 C 轴。 |
|
ULC-100F(S)
|
相较于切削机 ULC-100D(S),增加以下特长:
|
注:图中的全罩式规格为特别选配。标准机不附全罩。 |
|
ULG-100D(HYS)
|
相较于切削机 ULC-100D(S),增加以下特长:
|
注:C 轴为选配。标准机未配备 C 轴。 |
|
ULG-100E(HYC)
|
|
注:本设备不支持切削。 通过采用研削专用设计,实现设备安装面积缩小。 |
|
ULG-100D(H3)
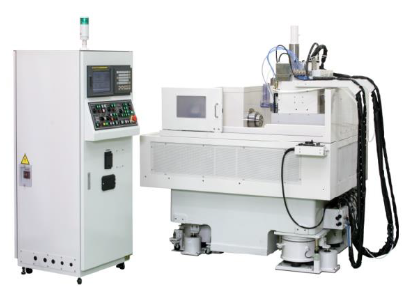
|
相较于 ULG-100D(HYS),增加以下特长:
|
|
|
ULG-100D(HYBS3)
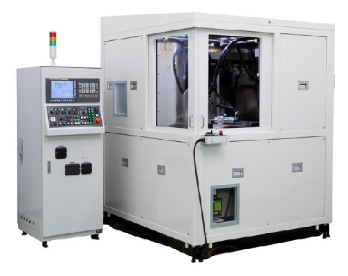
|
相较于切削机 ULC-100D(S),增加以下特长:
|
|
|
ULG-100D(5A)
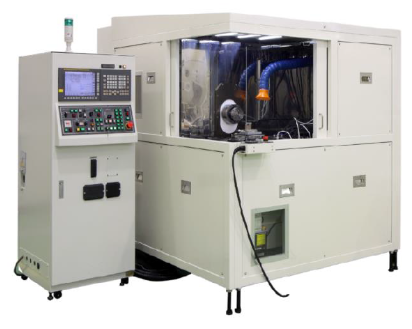
|
相较于 4 轴自由曲面加工机与 B 轴机, 增加以下特长:
|
X、Y、Z 轴: V-V 滚轮导轨+线性马达驱动。 |
总结:
ULC/ULG系列各种机种关系为:
以下為ULC, ULG系列的主要數值:
ULC-100F(S)
| 主要規格 / 項目 | ULC-100F(S) |
|---|---|
| 1 可加工工件(注1) | |
| 透鏡用模具的車削 | ● |
| 玻璃透鏡用模具的磨削 | × |
| 玻璃透鏡的直接磨削 | × |
| 微槽加工(成形加工) | × |
| 自由曲面加工(飛刀切削) | × |
| 透鏡陣列(銑削) | × |
| 大型自由曲面加工(成形、車削) | × |
| 2 軸配置(帶括號為選配軸) | X-Y-Z-(C) |
| 3 直線軸 | |
| 工作台行程(mm) | X:300 Y:25 Z:150 |
| 工作台進給速度(mm/min) |
X、Z:~500 Y:~300 |
| 驅動方式 |
X、Z:線性馬達 Y:滾珠螺桿 |
| 最小設定單位(nm) | 0.1 |
| 4 工作軸(C軸) | |
| 軸承類型 | 多孔質節流空氣靜壓軸承 |
| 轉速(min−1) | ~1500 |
| C軸功能 | 可選配 |
| C軸進給速度(deg/min) | 可選配 |
| C軸最小設定單位(deg) | 可選配 |
| 5 磨削軸 | |
| 軸承類型 | — |
| 轉速(min−1) | — |
| 6 B軸回轉工作台 | |
| 軸承類型 | — |
| 進給速度(deg/min) | — |
| 最小設定單位(deg) | — |
| 7 CNC裝置 | |
| 型號 | FANUC Series 30i-B PLUS |
| 同時控制軸數 / 總軸數 | 2/3 |
| 8 機床本體重量(含控制器)(kg) | 3500 |
| 9 所需電源容量|控制器一次電源 | AC200V±10%、50/60Hz±2%、三相 7kVA |
| 10 標準附件 | |
| 1)減振裝置 | ● |
| 2)空壓裝置 | ● |
| 3)真空吸盤(φ100 SUS材質) | ● |
| 11 選配附件(注2) | |
| 1)磨削液供給裝置 | — |
| 2)油霧供給裝置 | ● |
| 3)筒夾 | — |
| 4)補正治具 | — |
| 5)刀架 | ● |
| 6)飛刀切削加工用夾具 | — |
| 7)小徑用斜軸磨削主軸 | — |
| 8)非球面加工軟件 | |
| ・軸對稱非球面(含斜軸、B軸加工) | ● |
| ・旋轉型軸對稱非球面(X-Z-C軸) | — |
| ・自由曲面(X-Y-Z軸) | — |
| ・菲涅爾透鏡(X-Z軸) | ● |
| ・帶衍射光柵軸對稱非球面 | ● |
| ・成形變形補正 | ● |
| 9)精密溫控型空氣乾燥機 | ● |
| 10)空氣過濾裝置 | ● |
| 11)油霧收集器 | ● |
| 12)磨削加工監視裝置(ATATTEKUN) | — |
| 13)在線工件形狀測量裝置 | ● |
| 14)恆溫罩(±0.1℃恆溫室)(注3) | ● |
| 15)顯微鏡或簡易對中心顯微鏡 | ● |
| 16)動平衡裝置 | — |
| 17)電子天平 | — |
| 18)B軸對中心顯微鏡(W軸) | — |
注2:選配附件的 ● 表示適用,— 表示不適用或不需要。
ULG-100D(HYS)
| 主要規格 / 項目 | ULG-100D(HYS) |
|---|---|
| 1 可加工工件(注1) | |
| 透鏡用模具的車削 | ● |
| 玻璃透鏡用模具的磨削 | ● |
| 玻璃透鏡的直接磨削 | ● |
| 微槽加工(成形加工) | × |
| 自由曲面加工(飛刀切削) | × |
| 透鏡陣列(銑削) | × |
| 大型自由曲面加工(成形、車削) | × |
| 2 軸配置(帶括號為選配軸) | X-Y-Z-(C) |
| 3 直線軸 | |
| 工作台行程(mm) | X:300 Y:25 Z:150 |
| 工作台進給速度(mm/min) |
X、Z:~500 Y:~300 |
| 驅動方式 |
X、Z:線性馬達 Y:滾珠螺桿 |
| 最小設定單位(nm) | 1 |
| 4 工作軸(C軸) | |
| 軸承類型 | 多孔質節流空氣靜壓軸承 |
| 轉速(min−1) | ~1500 |
| C軸功能 | 可選配 |
| C軸進給速度(deg/min) | 可選配 |
| C軸最小設定單位(deg) | 可選配 |
| 5 磨削軸 | |
| 軸承類型 | 空氣靜壓軸承 |
| 轉速(min−1) | 5000~40000 |
| 6 B軸回轉工作台 | |
| 軸承類型 | — |
| 進給速度(deg/min) | — |
| 最小設定單位(deg) | — |
| 7 CNC裝置 | |
| 型號 | FANUC Series 30i-B PLUS |
| 同時控制軸數 / 總軸數 | 3/3(3/4) |
| 8 機床本體重量(含控制器)(kg) | 3500 |
| 9 所需電源容量|控制器一次電源 | AC200V±10%、50/60Hz±2%、三相 7kVA |
| 10 標準附件 | |
| 1)減振裝置 | ● |
| 2)空壓裝置 | ● |
| 3)真空吸盤(φ100 SUS材質) | ● |
| 11 選配附件(注2) | |
| 1)磨削液供給裝置 | ● |
| 2)油霧供給裝置 | ● |
| 3)筒夾 | ● |
| 4)補正治具 | ● |
| 5)刀架 | ● |
| 6)飛刀切削加工用夾具 | — |
| 7)小徑用斜軸磨削主軸 | ● |
| 8)非球面加工軟件 | |
| ・軸對稱非球面(含斜軸、B軸加工) | ● |
| ・旋轉型軸對稱非球面(X-Z-C軸) | ● |
| ・自由曲面(X-Y-Z軸) | — |
| ・菲涅爾透鏡(X-Z軸) | ● |
| ・帶衍射光柵軸對稱非球面 | ● |
| ・成形變形補正 | ● |
| 9)精密溫控型空氣乾燥機 | ● |
| 10)空氣過濾裝置 | ● |
| 11)油霧收集器 | ● |
| 12)磨削加工監視裝置(ATATTEKUN) | ● |
| 13)在線工件形狀測量裝置 | ● |
| 14)恆溫罩(±0.1℃恆溫室)(注3) | ● |
| 15)顯微鏡或簡易對中心顯微鏡 | ● |
| 16)動平衡裝置 | ● |
| 17)電子天平 | ● |
| 18)B軸對中心顯微鏡(W軸) | — |
注2:選配附件的 ● 表示適用,— 表示不適用或不需要。
ULG-100E(HYC)
| 主要規格 / 項目 | ULG-100E(HYC) |
|---|---|
| 1 可加工工件(注1) | |
| 透鏡用模具的車削 | ● |
| 玻璃透鏡用模具的磨削 | ● |
| 玻璃透鏡的直接磨削 | ● |
| 微槽加工(成形加工) | × |
| 自由曲面加工(飛刀切削) | × |
| 透鏡陣列(銑削) | × |
| 大型自由曲面加工(成形、車削) | × |
| 2 軸配置(帶括號為選配軸) | X-Y-Z-(C) |
| 3 直線軸 | |
| 工作台行程(mm) | X:220 Y:20 Z:150 |
| 工作台進給速度(mm/min) |
X、Z:~500 Y:~300 |
| 驅動方式 |
X、Z:線性馬達 Y:滾珠螺桿 |
| 最小設定單位(nm) | 1 |
| 4 工作軸(C軸) | |
| 軸承類型 | 多孔質節流空氣靜壓軸承 |
| 轉速(min−1) | ~1500 |
| C軸功能 | 可選配 |
| C軸進給速度(deg/min) | 可選配 |
| C軸最小設定單位(deg) | 可選配 |
| 5 磨削軸 | |
| 軸承類型 | 空氣靜壓軸承 |
| 轉速(min−1) | 5000~40000 |
| 6 B軸回轉工作台 | |
| 軸承類型 | — |
| 進給速度(deg/min) | — |
| 最小設定單位(deg) | — |
| 7 CNC裝置 | |
| 型號 | FANUC Series 30i-B PLUS |
| 同時控制軸數 / 總軸數 | 3/3(3/4) |
| 8 機床本體重量(含控制器)(kg) | 2300 |
| 9 所需電源容量|控制器一次電源 | AC200V±10%、50/60Hz±2%、三相 7kVA |
| 10 標準附件 | |
| 1)減振裝置 | ● |
| 2)空壓裝置 | ● |
| 3)真空吸盤(φ100 SUS材質) | ● |
| 11 選配附件(注2) | |
| 1)磨削液供給裝置 | ● |
| 2)油霧供給裝置 | ● |
| 3)筒夾 | ● |
| 4)補正治具 | ● |
| 5)刀架 | ● |
| 6)飛刀切削加工用夾具 | — |
| 7)小徑用斜軸磨削主軸 | ● |
| 8)非球面加工軟件 | |
| ・軸對稱非球面(含斜軸、B軸加工) | ● |
| ・旋轉型軸對稱非球面(X-Z-C軸) | ● |
| ・自由曲面(X-Y-Z軸) | — |
| ・菲涅爾透鏡(X-Z軸) | ● |
| ・帶衍射光柵軸對稱非球面 | ● |
| ・成形變形補正 | ● |
| 9)精密溫控型空氣乾燥機 | ● |
| 10)空氣過濾裝置 | ● |
| 11)油霧收集器 | ● |
| 12)磨削加工監視裝置(ATATTEKUN) | ● |
| 13)在線工件形狀測量裝置 | ● |
| 14)恆溫罩(±0.1℃恆溫室)(注3) | ● |
| 15)顯微鏡或簡易對中心顯微鏡 | ● |
| 16)動平衡裝置 | ● |
| 17)電子天平 | ● |
| 18)B軸對中心顯微鏡(W軸) | — |
注2:選配附件的 ● 表示適用,— 表示不適用或不需要。
ULG-100D(H3)
| 主要規格 / 項目 | ULG-100D(H3) |
|---|---|
| 1 可加工工件(注1) | |
| 透鏡用模具的車削 | ● |
| 玻璃透鏡用模具的磨削 | ● |
| 玻璃透鏡的直接磨削 | ● |
| 微槽加工(成形加工) | ● |
| 自由曲面加工(飛刀切削) | ● |
| 透鏡陣列(銑削) | ● |
| 大型自由曲面加工(成形、車削) | × |
| 2 軸配置(帶括號為選配軸) | X-Y-Z-C |
| 3 直線軸 | |
| 工作台行程(mm) | X:300 Y:100 Z:150 |
| 工作台進給速度(mm/min) |
X、Z:~1000 Y:~500 |
| 驅動方式 | X、Y、Z:線性馬達 |
| 最小設定單位(nm) | 1 |
| 4 工作軸(C軸) | |
| 軸承類型 | 多孔質節流空氣靜壓軸承 |
| 轉速(min−1) | ~1500 |
| C軸功能 | 標準規格 |
| C軸進給速度(deg/min) | ~36000 |
| C軸最小設定單位(deg) | 0.0001 |
| 5 磨削軸 | |
| 軸承類型 | 空氣靜壓軸承 |
| 轉速(min−1) | 5000~40000 |
| 6 B軸回轉工作台 | |
| 軸承類型 | — |
| 進給速度(deg/min) | — |
| 最小設定單位(deg) | — |
| 7 CNC裝置 | |
| 型號 | FANUC Series 30i-B PLUS |
| 同時控制軸數 / 總軸數 | 4/4 |
| 8 機床本體重量(含控制器)(kg) | 3500 |
| 9 所需電源容量|控制器一次電源 | AC200V±10%、50/60Hz±2%、三相 7kVA |
| 10 標準附件 | |
| 1)減振裝置 | ● |
| 2)空壓裝置 | ● |
| 3)真空吸盤(φ100 SUS材質) | ● |
| 11 選配附件(注2) | |
| 1)磨削液供給裝置 | ● |
| 2)油霧供給裝置 | ● |
| 3)筒夾 | ● |
| 4)補正治具 | ● |
| 5)刀架 | ● |
| 6)飛刀切削加工用夾具 | ● |
| 7)小徑用斜軸磨削主軸 | ● |
| 8)非球面加工軟件 | |
| ・軸對稱非球面(含斜軸、B軸加工) | ● |
| ・旋轉型軸對稱非球面(X-Z-C軸) | ● |
| ・自由曲面(X-Y-Z軸) | ● |
| ・菲涅爾透鏡(X-Z軸) | ● |
| ・帶衍射光柵軸對稱非球面 | ● |
| ・成形變形補正 | ● |
| 9)精密溫控型空氣乾燥機 | ● |
| 10)空氣過濾裝置 | ● |
| 11)油霧收集器 | ● |
| 12)磨削加工監視裝置(ATATTEKUN) | ● |
| 13)在線工件形狀測量裝置 | ● |
| 14)恆溫罩(±0.1℃恆溫室)(注3) | ● |
| 15)顯微鏡或簡易對中心顯微鏡 | ● |
| 16)動平衡裝置 | ● |
| 17)電子天平 | ● |
| 18)B軸對中心顯微鏡(W軸) | — |
注2:選配附件的 ● 表示適用,— 表示不適用或不需要。
ULG-100D(HYBS3)
| 主要規格 / 項目 | ULG-100D(HYBS3) |
|---|---|
| 1 可加工工件(注1) | |
| 透鏡用模具的車削 | ● |
| 玻璃透鏡用模具的磨削 | ● |
| 玻璃透鏡的直接磨削 | ● |
| 微槽加工(成形加工) | × |
| 自由曲面加工(飛刀切削) | × |
| 透鏡陣列(銑削) | × |
| 大型自由曲面加工(成形、車削) | × |
| 2 軸配置(帶括號為選配軸) | X-Y-Z-B-C |
| 3 直線軸 | |
| 工作台行程(mm) | X:450 Y:50 Z:150 |
| 工作台進給速度(mm/min) |
X、Z:~500 Y:~300 |
| 驅動方式 |
X、Z:線性馬達 Y:滾珠螺桿 |
| 最小設定單位(nm) | 1 |
| 4 工作軸(C軸) | |
| 軸承類型 | 多孔質節流空氣靜壓軸承 |
| 轉速(min−1) | ~1500 |
| C軸功能 | 標準規格 |
| C軸進給速度(deg/min) | ~36000 |
| C軸最小設定單位(deg) | 0.0001 |
| 5 磨削軸 | |
| 軸承類型 | 空氣靜壓軸承 |
| 轉速(min−1) | 10000~80000 |
| 6 B軸回轉工作台 | |
| 軸承類型 | 多孔質節流空氣靜壓軸承 |
| 進給速度(deg/min) | ~10800 |
| 最小設定單位(deg) | 0.0001 |
| 7 CNC裝置 | |
| 型號 | FANUC Series 30i-B PLUS |
| 同時控制軸數 / 總軸數 | 4/5 |
| 8 機床本體重量(含控制器)(kg) | 3600 |
| 9 所需電源容量|控制器一次電源 | AC200V±10%、50/60Hz±2%、三相 7kVA |
| 10 標準附件 | |
| 1)減振裝置 | ● |
| 2)空壓裝置 | ● |
| 3)真空吸盤(φ100 SUS材質) | ● |
| 11 選配附件(注2) | |
| 1)磨削液供給裝置 | ● |
| 2)油霧供給裝置 | ● |
| 3)筒夾 | ● |
| 4)補正治具 | ● |
| 5)刀架 | ● |
| 6)飛刀切削加工用夾具 | — |
| 7)小徑用斜軸磨削主軸 | — |
| 8)非球面加工軟件 | |
| ・軸對稱非球面(含斜軸、B軸加工) | ● |
| ・旋轉型軸對稱非球面(X-Z-C軸) | ● |
| ・自由曲面(X-Y-Z軸) | — |
| ・菲涅爾透鏡(X-Z軸) | ● |
| ・帶衍射光柵軸對稱非球面 | ● |
| ・成形變形補正 | ● |
| 9)精密溫控型空氣乾燥機 | ● |
| 10)空氣過濾裝置 | ● |
| 11)油霧收集器 | ● |
| 12)磨削加工監視裝置(ATATTEKUN) | ● |
| 13)在線工件形狀測量裝置 | ● |
| 14)恆溫罩(±0.1℃恆溫室)(注3) | ● |
| 15)顯微鏡或簡易對中心顯微鏡 | ● |
| 16)動平衡裝置 | ● |
| 17)電子天平 | ● |
| 18)B軸對中心顯微鏡(W軸) | ● |
注2:選配附件的 ● 表示適用,— 表示不適用或不需要。
ULG-100D(5A)
| 主要規格 / 項目 | ULG-100D(5A) |
|---|---|
| 1 可加工工件(注1) | |
| 透鏡用模具的車削 | ● |
| 玻璃透鏡用模具的磨削 | ● |
| 玻璃透鏡的直接磨削 | ● |
| 微槽加工(成形加工) | ● |
| 自由曲面加工(飛刀切削) | ● |
| 透鏡陣列(銑削) | ● |
| 大型自由曲面加工(成形、車削) | ● |
| 2 軸配置(帶括號為選配軸) | X-Y-Z-B-C |
| 3 直線軸 | |
| 工作台行程(mm) | X:450 Y:100 Z:150 |
| 工作台進給速度(mm/min) |
X、Z:~1000 Y:~500 |
| 驅動方式 | X、Y、Z:線性馬達 |
| 最小設定單位(nm) | 1 |
| 4 工作軸(C軸) | |
| 軸承類型 | 多孔質節流空氣靜壓軸承 |
| 轉速(min−1) | ~2000 |
| C軸功能 | 標準規格 |
| C軸進給速度(deg/min) | ~36000 |
| C軸最小設定單位(deg) | 0.0001 |
| 5 磨削軸 | |
| 軸承類型 | 空氣靜壓軸承 |
| 轉速(min−1) | 10000~80000 |
| 6 B軸回轉工作台 | |
| 軸承類型 | 多孔質節流空氣靜壓軸承 |
| 進給速度(deg/min) | ~10800 |
| 最小設定單位(deg) | 0.00001 |
| 7 CNC裝置 | |
| 型號 | FANUC Series 30i-B PLUS |
| 同時控制軸數 / 總軸數 | 5/5 |
| 8 機床本體重量(含控制器)(kg) | 4000 |
| 9 所需電源容量|控制器一次電源 | AC200V±10%、50/60Hz±2%、三相 7kVA |
| 10 標準附件 | |
| 1)減振裝置 | ● |
| 2)空壓裝置 | ● |
| 3)真空吸盤(φ100 SUS材質) | ● |
| 11 選配附件(注2) | |
| 1)磨削液供給裝置 | ● |
| 2)油霧供給裝置 | ● |
| 3)筒夾 | ● |
| 4)補正治具 | ● |
| 5)刀架 | ● |
| 6)飛刀切削加工用夾具 | ● |
| 7)小徑用斜軸磨削主軸 | — |
| 8)非球面加工軟件 | |
| ・軸對稱非球面(含斜軸、B軸加工) | ● |
| ・旋轉型軸對稱非球面(X-Z-C軸) | ● |
| ・自由曲面(X-Y-Z軸) | ● |
| ・菲涅爾透鏡(X-Z軸) | ● |
| ・帶衍射光柵軸對稱非球面 | ● |
| ・成形變形補正 | ● |
| 9)精密溫控型空氣乾燥機 | ● |
| 10)空氣過濾裝置 | ● |
| 11)油霧收集器 | ● |
| 12)磨削加工監視裝置(ATATTEKUN) | ● |
| 13)在線工件形狀測量裝置 | ● |
| 14)恆溫罩(±0.1℃恆溫室)(注3) | ● |
| 15)顯微鏡或簡易對中心顯微鏡 | ● |
| 16)動平衡裝置 | ● |
| 17)電子天平 | ● |
| 18)B軸對中心顯微鏡(W軸) | ● |
注2:選配附件的 ● 表示適用,— 表示不適用或不需要。
注3:ULG-100D(5A) 的恆溫罩(蓋罩內空調) 用於將選配的空調機連接在標配的整體蓋罩上。
如果有其他需求,詳情請洽松營公司業務部。