

消失模(全模法)铸造模块
消失模(全模法)仿真是在砂模模块基础上,追加特有的设定方式,并以特有的计算模型做仿真计算,显示其仿真结果。
针对消失模铸造工艺的设定:
1. 将消失模特有的铸造中特殊的气化现象模型化,可设定金属液与实型模型(泡沫塑料)之间由于气化层的距离不同,而具有不同的传热系数。
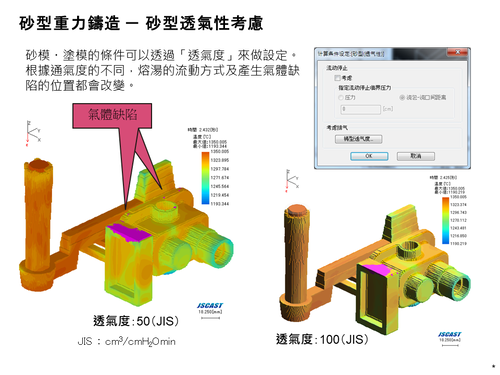
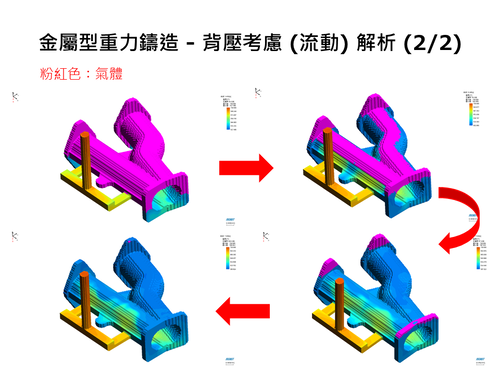
2. 可计算砂型铸造时的背压,考虑背压对充型流动的影响,以及由于背压过高而导致的流动停止。考虑排气项目的铸型透气度,可以设定砂型透气度、涂层厚度、涂层透气度及砂型实际吃砂量的数据修正,可预测砂型铸造时,由于液面卷气而形成的气孔缺陷。
3. 砂型的减压设定:消失模V法中,会对砂型周围的气压进行减压,可以设定砂型的外气压力,来模拟砂型减压铸造时的效果。
针对消失模铸造工艺特性的模拟方法:
4. 可以在JSCAST的消失模模块中,完整地呈现消失模与传统铸造的差别:流动充型过程中的固态、半气化、完全气化及传热系数造成的过程形态差异。
5. 流动气化层的模拟,可根据金属液流动方向与重力方向的相对关系设定不同的传热系数。即重力方向的传热系数较大,反重力方向的传热系数较小,水平方向的传热系数居中。以上设定的主要原因是为了在计算中考虑以下现象:
图左底注情况(金属液在重力下方,消失模在反重力方向),由于实型模型(泡沫塑料)的阻挡,气化的气体较难排出,气化层较厚,所以液体金属和实型模型的传热系数会变小。图右顶注情况(金属液在重力下方,消失模在重力方向),气层内的气体会变成小气泡上浮到金属液中,导致气化层较薄,金属液距离小,所以液体金属和实型模型的传热系数会变大。
6. 图中显示底注方案时,实际铸造X射线观察与模拟结果比对(厚度20mm,FC灰铸铁)
7. 图中显示顶注方案时,实际铸造X射线观察与模拟结果比对(厚度10mm,FC灰铸铁)
8. 图中显示顶注方案时,实际铸造X射线观察与模拟结果比对(厚度20mm,FC灰铸铁)
9. 可模拟消失模V法:可设定砂型周围的减压压力,得到不同的模拟结果。上图为无减压状态,下图为减压状态,主要差别在于:在无减压的情况下,会有完全气化层的残留,而减压的状态基本上没有完全气化层,以此可模拟消失模V法的铸造过程中,产生的气体透过周围砂型逃逸的现象。
10. 本产品于2024年开始获得日本木村铸造所御前崎工厂采用,验证其有效性。