

精密铸造模块
针对精密铸造(熔模铸造)工艺的设定:
1. 型壳制作:精密铸造时,通过此功能设定型壳的厚度,可实现自动在铸件周围生成精密铸造型壳。型壳最多可制作3 层(每层可设为不同的材质即具有不同的热物性参数)
2. 过滤片(过滤器)设定:可设置浇注系统中过滤杂质的过滤器,来进行模拟去除杂质及整流的效果。
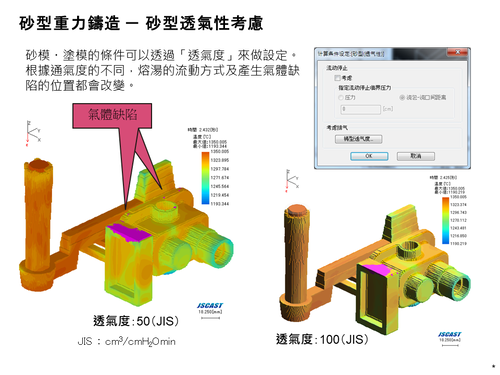
3. 排气设定:精密铸造型壳是由耐火粉料和粘结剂层层堆积、撒砂(淋砂)、干燥和焙烧而成。尽管焙烧后型壳强度很高,但其内部仍存在微小的、相互连通的孔隙。这些孔隙使得型壳具有一定的透气性。可以通过砂型(透气性)选项中的铸型透气度,设定型壳(最多3种类型)的透气度。
4. 表面张力设定:设置金属液的表面张力,及金属液与铸型表面的润湿性等计算条件,来模拟表面张力对充型流动的效应。
针对精密铸造工艺特性的模拟方法:
5. 缩孔缺陷预测(冒口分析功能):虽然型壳有透气性,但对于较大的铸件或热节部位,仍需设计适当的冒口,以确保最后凝固的部位能得到液态金属的补缩,并作为气体最终的排出通道。通过本功能考虑由于补充铸件内部的凝固收缩而在冒口或其他热节部位产生的金属液面下降,达到预测由此导致的缩孔缩松缺陷。而凝固收缩·膨胀率的设定可根据合金的凝固形态设定其凝固收缩率(或膨胀率)随固相率的变化。
6. 热节模拟:通过凝固时间的计算结果,可实现显示铸件各局部的最终凝固位置,也可用凝固时间等高线、Niyama判据(新山判据)来预测。
7. 流轨迹模拟:通过显示浇注过程中金属液的流动轨迹,更容易识别流动状态的细微变化。流动过程中夹杂物的卷入、流动停滞位置等也变得更加容易识别。
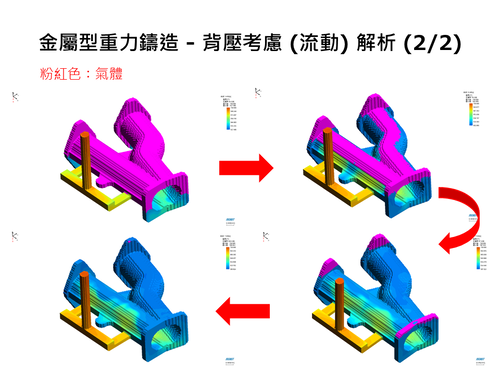
8. 考虑背压的流动形态模拟:通过计算砂型或金属型铸造时的背压来分析其对充型流动的效应,以及背压过高导致流动停止的预测。
9. 考虑凝固形态的充型不良模拟:可通过设置凝固形态,来模拟金属液温度下降过快,在型腔充满前发生流动停止,导致浇不足/充型不良缺陷发生。
10. 有色合金缩孔缩松缺陷模拟:通过此设定来模拟铸造有色合金时,在浇注过程中液面氧化物的卷入及由此造成的缩孔缩松缺陷,以及其在凝固过程中的缺陷演变过程,常用语模拟有色金属的重力金属型铸造。