
压铸铸造模块
针对压铸铸造工艺的设定:
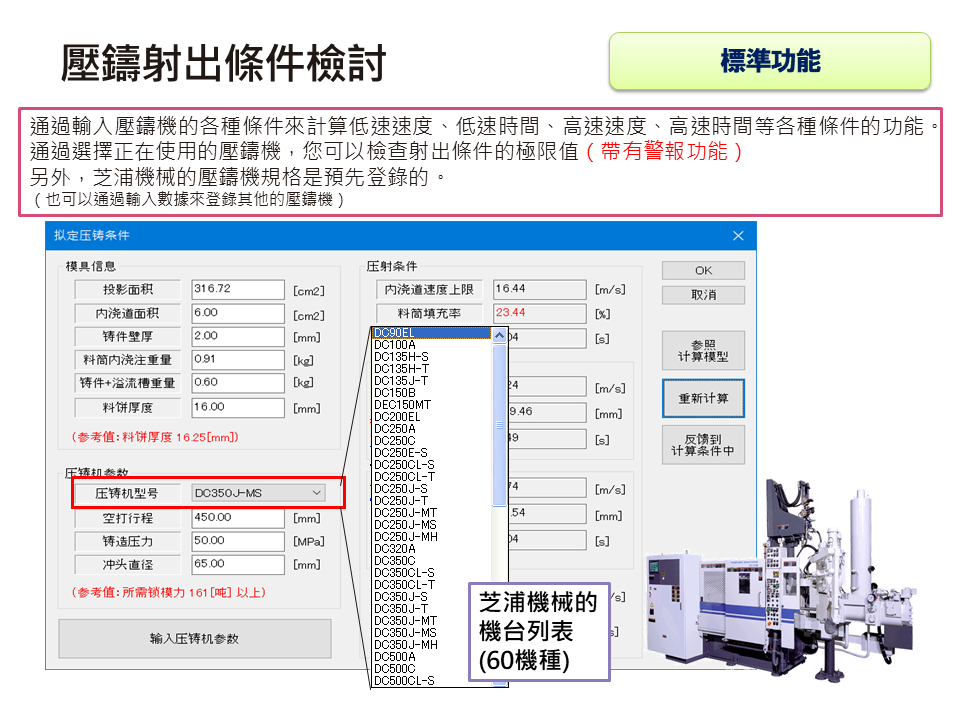
1. 压射条件检讨功能:通过输入铸造模具与铸件的条件,依据铸造理论,可直接计算低速速度、低速时间、高速速度、高速时间等各种铸造参数的功能,可以更方便进行压铸初始条件的设置与确认,不至于输入偏离现实太多的模拟参数。
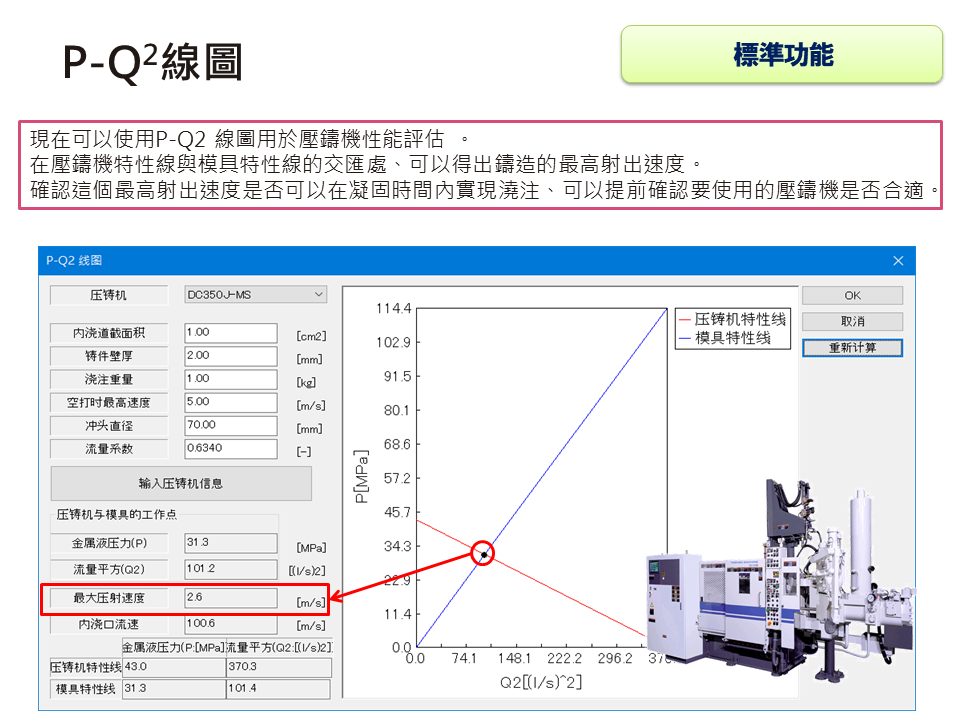
2. 内置PQ2图(PQ线图)功能:同时评估机械特性与模具特性,计算出可能的最高压射速度,来进行事前的铸造条件确认。
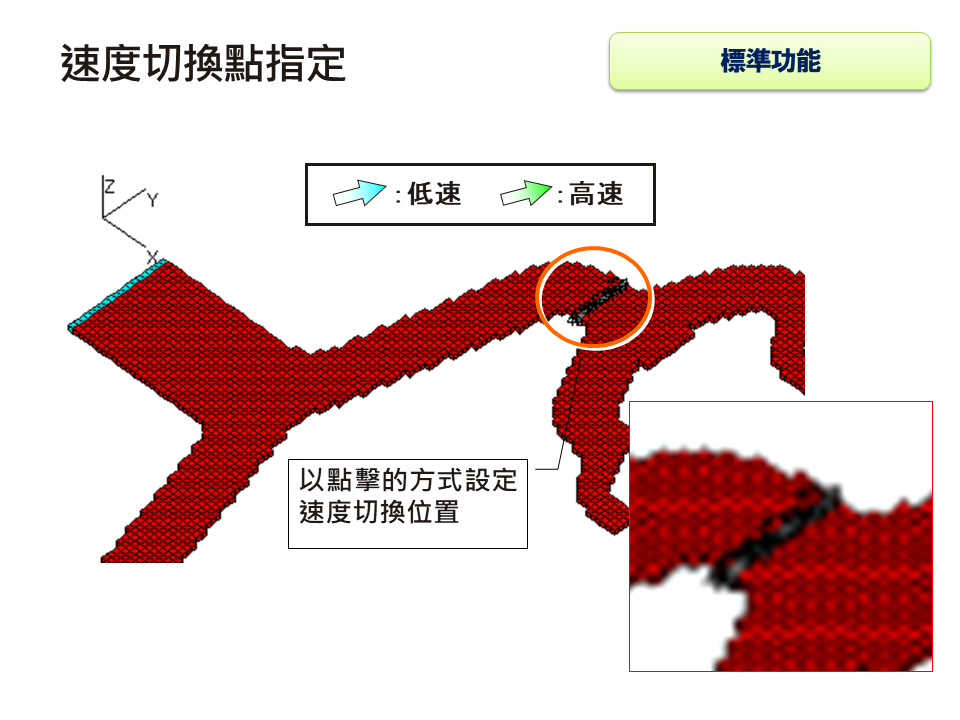
3. 高低速度切换点指定:压铸的流程一定是先低速再转高速进行模具的填充,可在金属液(熔汤)到达模具型腔内的指定位置(速度切换控制位置)时,让金属液在浇口处进行充型速度的切换(即压射速度或浇注速度)。
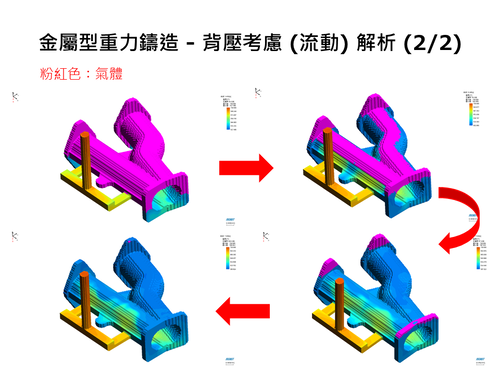
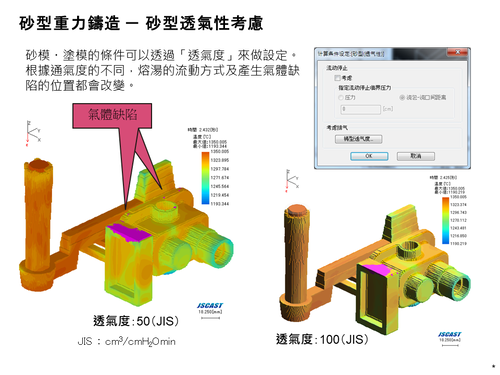
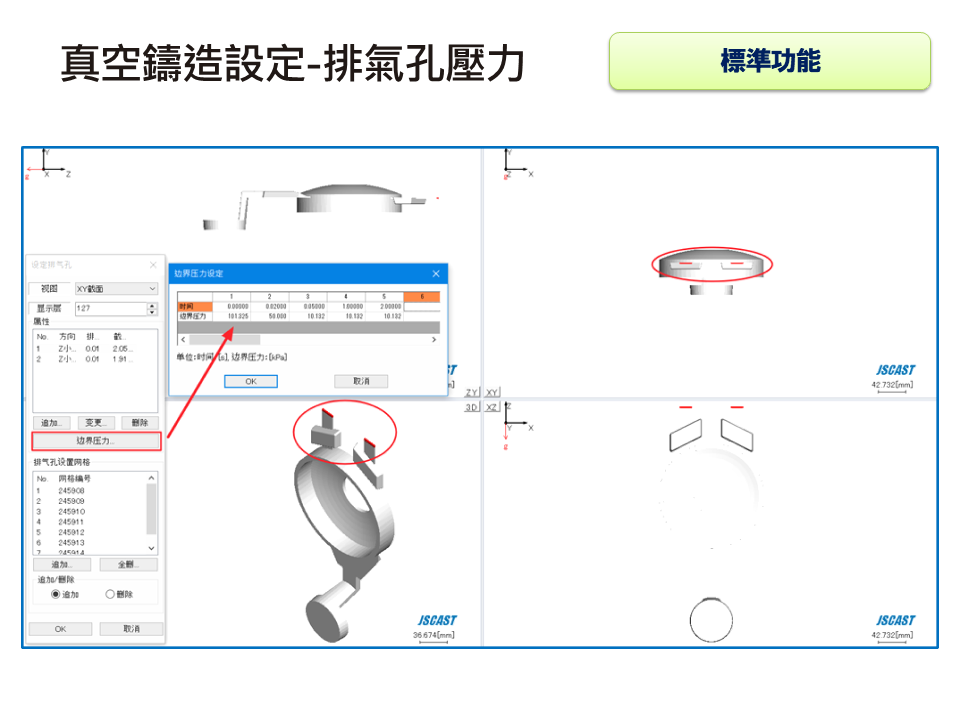
4. 排气设定:通过设定排气槽的排气条件,并选择执行考虑背压的流动计算,就可以考虑金属模压铸工艺中、背压对充型流动的影响及预测卷气缺陷。
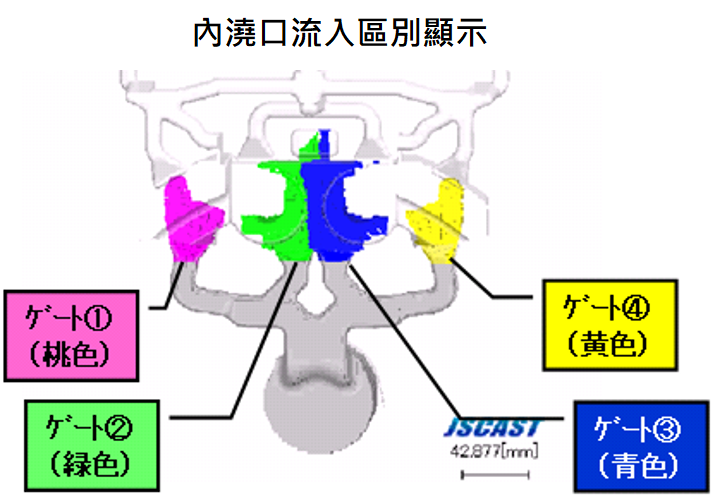
5. 多内浇口(进料口)流入设定:压铸的铸造方案中常常包含多个内浇口(进料口),多内浇口(进料口)设定后,可在模拟的过程中区分各内浇道的流量分布,确认是否可以达到方案设计的目的,并且确认多股金属液流的汇合交界状况。
针对压铸铸造工艺特性的模拟方法:
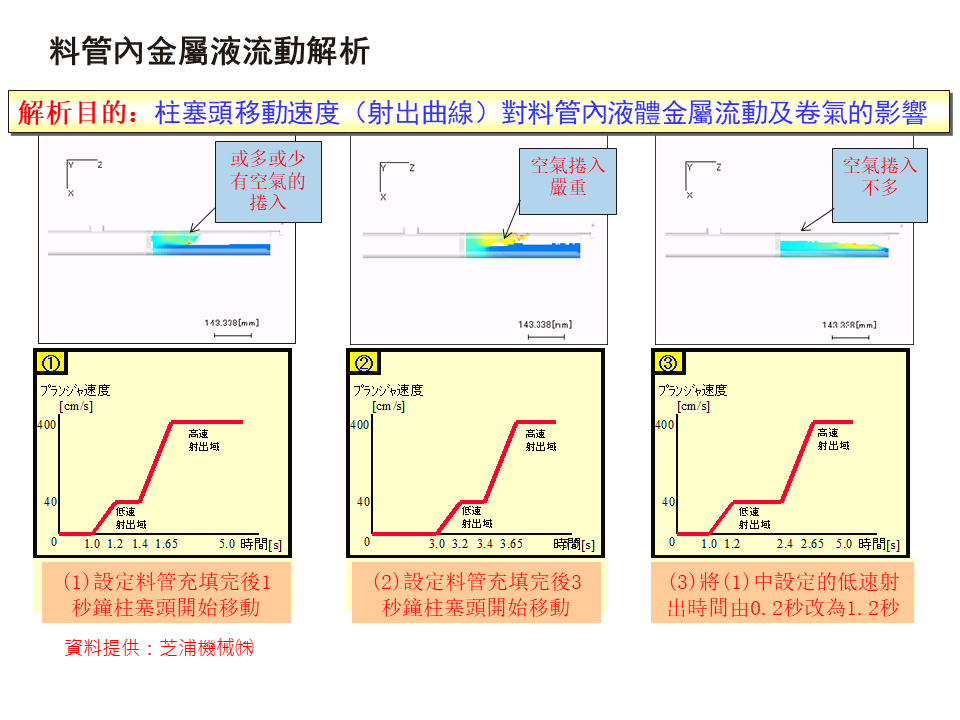
6. 压铸料筒(料管)内流动形态模拟:可以模拟压射料筒的浇注过程(倒汤)及随后的压射过程(料筒内的压射冲头移动)中的金属液与气体的流动状态,并藉此找出最佳的高低速速度切换形态与切换点位置。
7. 流迹显示模拟:显示浇注过程中金属液的流动轨迹,更容易识别流动状态的细微变化、流动过程中夹杂物的卷入、以及流动停滞位置。
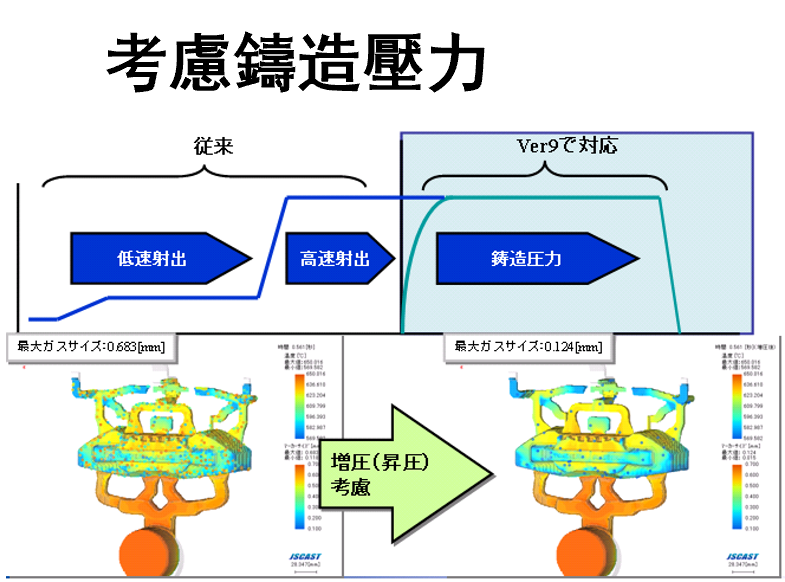
8. 铸造压力模拟:考虑铸造增压对卷气缺陷尺寸与指定卷气尺寸的气孔率的影响。
9. 真空压铸模拟:可通过设定型腔内的压力(常数),或在抽真空的位置设定排气槽,来模拟抽真空对金属液流动与背压的影响。
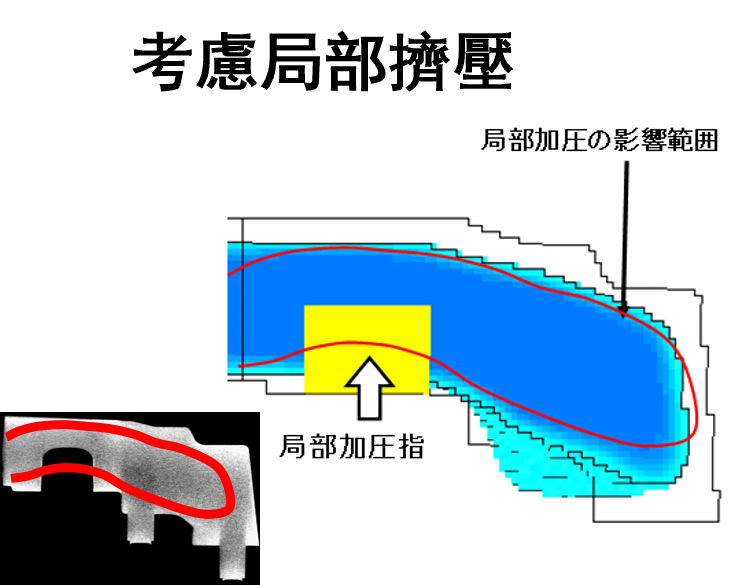
10. 局部挤压(挤针)模拟:可设定局部加压位置,然后根据凝固计算结果,评估局部加压的影响范围。
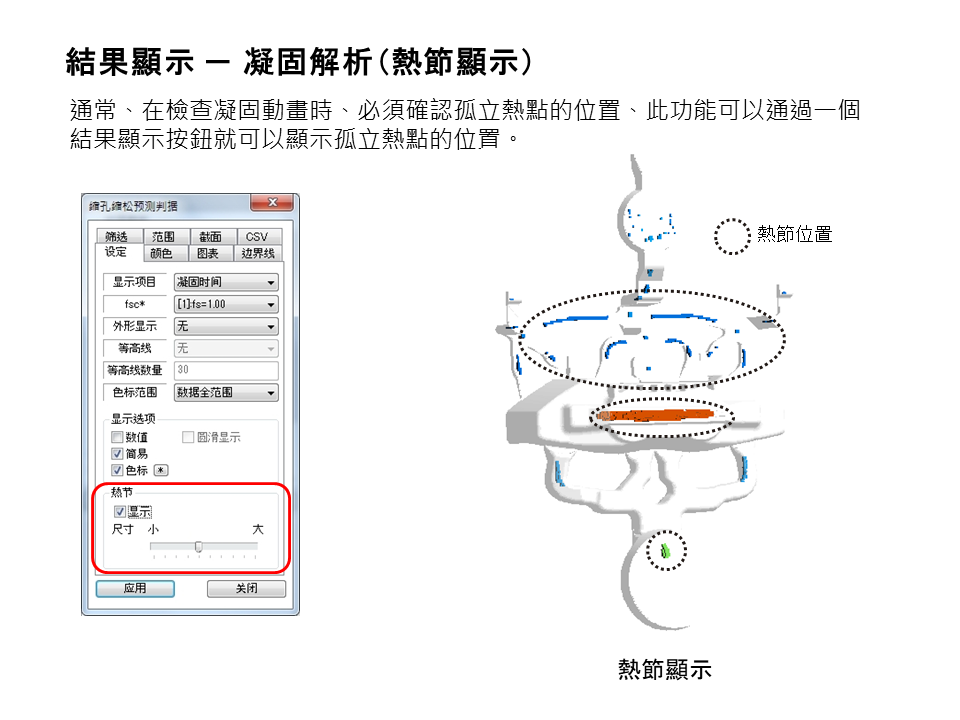
11. 热节模拟:根据凝固时间的计算结果,显示铸件各局部的最终凝固位置。
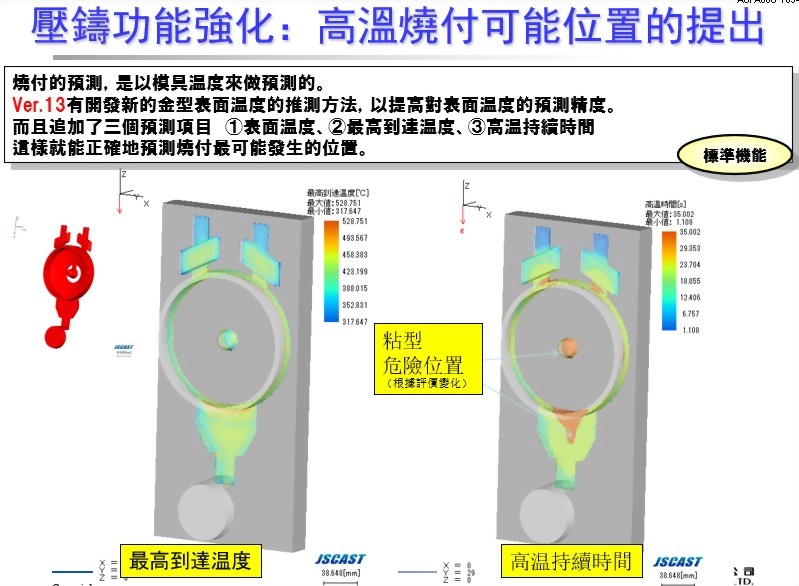
12. 粘模预测模拟:可根据铸件表面温度的随时间变化等预测粘模缺陷。
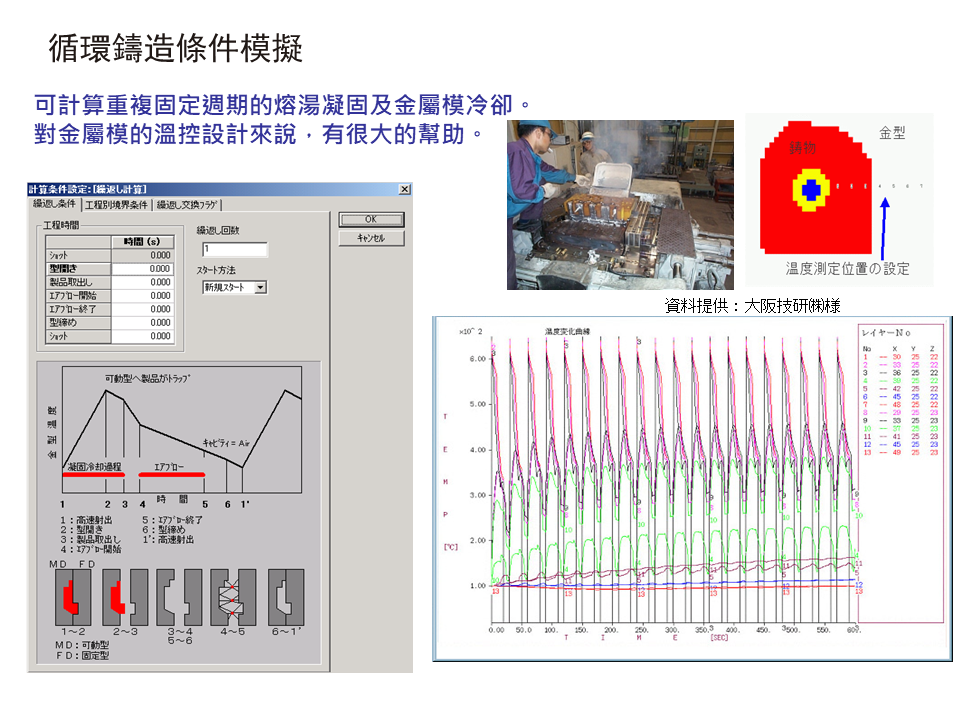
13. 循环铸造模拟:可以模拟金属型铸造中从压射到合模的一个循环铸造过程(节拍),以及过程中金属模具温度的周期性变化。
14. 考虑背压的流动形态模拟:可计算金属型铸造时的背压及其对充型流动的影响,以及背压过高导致流动的停止。
15. 考虑凝固形态的浇不足模拟:可通过设定凝固形态,模拟金属液温度下降过快,在型腔充满前发生流动停止,导致浇不足(欠铸)缺陷发生。
16. 缩孔缩松缺陷模拟:考虑铸造合金在浇注过程中,液面氧化物的卷入,及由此造成的缩孔缩松缺陷,与其在凝固过程中的缺陷形成过程。
17. 半固态铸造模拟:通过设定金属液不同的初始温度(固液相共存区内),并且调整金属液黏度的计算方式与流动停止临界固相率,来模拟层流形态的半固态压铸。