

砂铸铸造模块
针对砂型铸造工艺的设置:
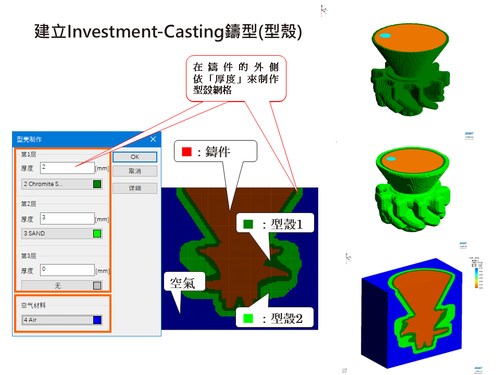
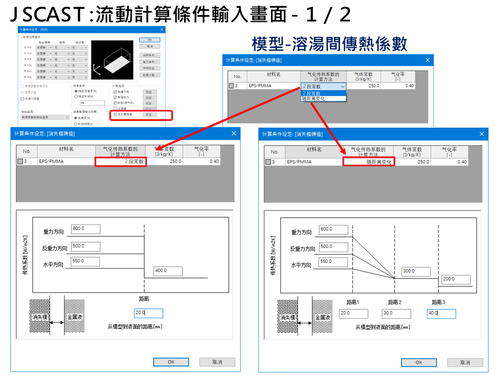
1. 针对砂型透气性设置:可设置因背压导致的流动停止条件、砂型厚度及透气度、涂料厚度及透气度。
2. 过滤片(过滤网)设置:为了整流浇注时的紊流及浇注时去除金属液中的杂质,通常会使用过滤网片(过滤网),在流动解析中也可以进行相关设置。
3. 排气设置:通过设置排气孔的排气条件,并选择执行考虑背压的流动计算,就可以考虑砂型铸造工艺中背压对充型流动的影响及预测卷气缺陷。
4. 多内浇口(进金属口)流入设置:砂型的浇注系统方案中常常含有多个内浇口(进金属口),多内浇口(进金属口)设置后,可在模拟过程中区分各内浇道的流量分布,确认是否可以达到工艺设计目的,并确认多股金属液流的交汇状况。
5. 计算终止温度条件:一般凝固计算都是以凝固率作为结束条件,如果需要计算在预设温度下开启砂箱,可以在凝固计算的结束条件中选择并设置温度,择一设置温度条件(整个铸件、指定网格、指定材料),即可计算出到达设定温度所需的时间,以此推估实际铸造所需的开箱(落砂)时间。
6. 多段浇注设置:大型铸件如果有多个浇注口,可以设置每个浇注口的浇注开始和结束时间,可用于找出不同时间点将熔融金属倒入不同浇注口的最佳时间点条件。
7. 表面张力设置:考虑表面张力对充型流动的影响,可设置表面张力及金属液与铸型的润湿角,可更精细地模拟熔融金属流动的流动形态。
针对砂型铸造工艺特性的模拟方法:
8. 冒口补缩模拟功能:考虑由于补充铸件内部的凝固收缩而在冒口或其他热节部位产生的金属液面下降,以及由此导致的缩孔缺陷。为砂型铸造中使用频率最高的功能。
9. 热节模拟:根据凝固时间的计算结果,可直接显示铸件各局部的最终凝固位置,也可以通过凝固时间等高线、新山判据进行预测。
10. 流动轨迹模拟:显示浇注过程中液体金属的流动轨迹,更容易识别流动状态的细微变化。流动过程中夹杂物的卷入、流动停滞位置等也变得更加容易观察。
11. 夹渣、夹砂预测:根据设定的夹渣、夹砂颗粒发生条件,可预测夹渣、夹砂的发生时间,发生后伴随金属液流动的颗粒移动(考虑浮力),以及夹渣、夹砂颗粒是否会附着在铸型表面。
12. 浇注暂停与重启模拟:如果铸件有浇注暂停与重启的充型过程时,可中断浇注暂停后的流动计算,只进行凝固计算,以节省计算时间。
13. 球墨铸铁(QT)缩孔缩松缺陷模拟:考虑球墨铸铁特有的物理现象(凝固初期由于石墨析出,导致暂时的凝固膨胀),用来预测由于二次膨胀应力所造成的缩孔位置。
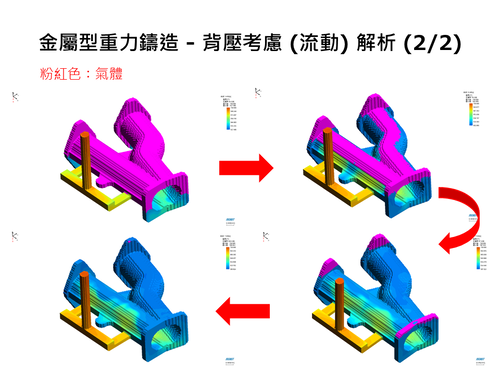
14. 考虑背压的流动形态模拟:可计算砂型或金属型铸造时的背压及其对充型流动的影响,以及背压过高导致的流动停止。
15. 考虑凝固形态的浇不足模拟:可通过设置凝固形态,模拟金属液温度下降过快,在型腔充满前发生流动停止,导致浇不足缺陷发生。
16. 真空铸造模拟:可通过设置型腔内的压力(常数),或在抽真空的位置设置排气孔根据时间改变真空度,来模拟抽真空对金属液流动与背压的影响,可用于V法砂型铸造工艺。
17.砂芯&砂型发气模拟预测:可预测凝固过程中砂芯或砂型的发气状态。