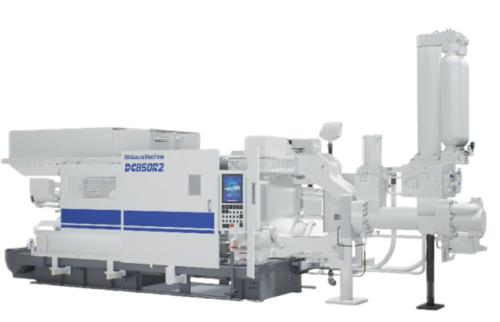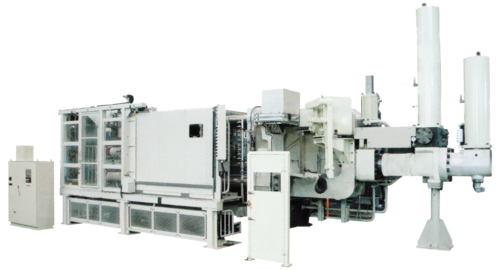


电动合模伺服射出压铸机DC R-EM/R-EH/R-E
在R-M/R-H相同的功能基础上,采用芝浦机械集团内工具机与射出机独有的电动马达驱动与控制技术要素,以发挥快速循环、省能源、干净环境、省空间的多重优点。
1.快速循环:
(1)电动开合模本身在动作上相较于油压动作,敏捷且快速。
(2)电动开合模不使用油压,在循环中其他动作尤其是合模之后的射出动作,可以更快补压完成,提早射出,加快循环时间。
(3)电动开合模动作可以执行合模时给汤提前动作与开模时取出机提前动作,争取加速循环时间的可能性。
1.快速循环:
(1)电动开合模本身在动作上相较于油压动作,敏捷且快速。
(2)电动开合模不使用油压,在循环中其他动作尤其是合模之后的射出动作,可以更快补压完成,提早射出,加快循环时间。
(3)电动开合模动作可以执行合模时给汤提前动作与开模时取出机提前动作,争取加速循环时间的可能性。
型号 :
DC R2-EM(高速)/ R2-EH(超高速)/ R-E(1100/1300噸)
在R-M/R-H相同的功能基础上,采用芝浦机械集团内工具机与射出机独有的电动马达驱动与控制技术要素,以发挥快速循环、省能源、干净环境、省空间的多重优点。
1.快速循环:
(1)电动开合模本身在动作上相较于油压动作,敏捷且快速。
(2)电动开合模不使用油压,在循环中其他动作尤其是合模之后的射出动作,可以更快补压完成,提早射出,加快循环时间。
(3)电动开合模动作可以执行合模时给汤提前动作与开模时取出机提前动作,争取加速循环时间的可能性。
2.省能源:由于循环加速,单个产品使用的能源减少。
3.干净环境:因为使用的油量减少,并且减少合模部上使用的油压零件,漏油机率降低,废油的处理负担也减少,环境更容易保持整洁。
4.省空间:油压合模的机构将更缩短设置空间。
5.2020年再推出大型电动合模压铸机:DC1100R-E与DC1300R-E,在大型机上实现电动合模的特色,更能体现高生产效率以为客户提高产值,加速回收。
芝浦机械电动合模伺服多段压铸机的机种区分:
M字尾为 标准伺服多段:DC250R-EM、DC350R-EM、DC500R-EM、DC650R-EM、DC800R-EM
H字尾为 超高速伺服多段:DC250R-EH、DC350R-EH、DC500R-EH、DC650R-EH、DC800R-EH
(规格表请参照 https://zh-cn.sunwisdom.com.tw/shibaura-machine-servo-multistage-injection-diecasting-machine.html)
大型伺服多段:DC1100R-E、DC1300R-E
DC-1100/1300 R-E 系列规格
DC1100R-E 规格表
| 分类 | 规格项目 | 单位 | DC1100R-E |
|---|---|---|---|
| 合模 | 合模力 | kN | 11000 |
| 模板尺寸(竖×横) | mm | 1710×1750 | |
| 大杠间隔(竖×横) | mm | 1100×1100 | |
| 大杠直径 | mm | 220 | |
| 模具厚度 | mm | 600~1200 | |
| 模板行程 | mm | 850 | |
| 射出 | 最大射出力 | kN | 950 |
| 增压比 | — | 1:2.78 | |
| 柱塞行程 | mm | 820 | |
| 冲头突出量 | mm | 350 | |
| 射出口位置(机器中心往下) | mm | 300 | |
| 射出速度 | m/s | 0.10~9.0 | |
| 冲头直径(标准) | mm | 110 | |
| 铸造体积(标准冲头直径) | cm³ | 5840 | |
| 铸造面积(标准冲头直径) | cm² | 3070~1100 | |
| 铸造压力(标准冲头直径) | MPa | 35.8~100.0 | |
| 顶出 | 顶出力 | kN | 510 |
| 顶出行程 | mm | 150 | |
| 油压 | 移动中子数 | Set | 3/4"×2Sets |
| 移动中子端口(每个电磁阀) | Set | 1"×2Sets | |
| 固定中子数 | Set | 3/4"×1Set | |
| 固定中子端口(每个电磁阀) | Set | 1"×2Sets | |
| 系统压力 | MPa | 15 | |
| 必要液压油量 | L | 1700 | |
| 油箱容量 | L | 1400 | |
| 冷却水 | 模具冷却水入口连接管直径 | Rc | 2" |
| 模具冷却水出口连接管直径 | Rc | 3" | |
| 油冷却器冷却水进水管直径 | Rc | 1+1/2" | |
| 油冷却器冷却水出口管径 | Rc | 1+1/2" | |
| 模具冷却调节阀(固定) | Rc×Set | 1/2"×10Sets | |
| 模具冷却调节阀(移动) | Rc×Set | 1/2"×10Sets | |
| 柱塞冲头冷却水调节阀 | Rc×Set | 1/2"×1Set | |
| 必要冷却水(用于油冷却器) | L/min | 50 | |
| 必要冷却水(用于模具) | L/min | 160~240 | |
| 机器尺寸 | 机床占地面积(长×宽) | mm | 9400×3900 |
DC1300R-E 规格表
| 分类 | 规格项目 | 单位 | DC1300R-E |
|---|---|---|---|
| 合模 | 合模力 | kN | 13000 |
| 模板尺寸(竖×横) | mm | 1895×2205 | |
| 大杠间隔(竖×横) | mm | 1250×1525 | |
| 大杠直径 | mm | 250 | |
| 模具厚度 | mm | 700~1500 | |
| 模板行程 | mm | 900 | |
| 射出 | 最大射出力 | kN | 1085 |
| 增压比 | — | 1:2.56 | |
| 柱塞行程 | mm | 950 | |
| 冲头突出量 | mm | 400 | |
| 射出口位置(机器中心往下) | mm | 300 | |
| 射出速度 | m/s | 0.10~9.0 | |
| 冲头直径(标准) | mm | 115 | |
| 铸造体积(标准冲头直径) | cm³ | 7400 | |
| 铸造面积(标准冲头直径) | cm² | 3220~1240 | |
| 铸造压力(标准冲头直径) | MPa | 40.4~104.5 | |
| 顶出 | 顶出力 | kN | 615 |
| 顶出行程 | mm | 150 | |
| 油压 | 移动中子数 | Set | 3/4"×2Sets |
| 移动中子端口(每个电磁阀) | Set | 1"×2Sets | |
| 固定中子数 | Set | 3/4"×1Set | |
| 固定中子端口(每个电磁阀) | Set | 1"×2Sets | |
| 系统压力 | MPa | 15 | |
| 必要液压油量 | L | 2100 | |
| 油箱容量 | L | 1880 | |
| 冷却水 | 模具冷却水入口连接管直径 | Rc | 2" |
| 模具冷却水出口连接管直径 | Rc | 3" | |
| 油冷却器冷却水进水管直径 | Rc | 1+1/2" | |
| 油冷却器冷却水出口管径 | Rc | 1+1/2" | |
| 模具冷却调节阀(固定) | Rc×Set | 1/2"×10Sets | |
| 模具冷却调节阀(移动) | Rc×Set | 1/2"×10Sets | |
| 柱塞冲头冷却水调节阀 | Rc×Set | 1/2"×1Set | |
| 必要冷却水(用于油冷却器) | L/min | 50 | |
| 必要冷却水(用于模具) | L/min | 160~240 | |
| 机器尺寸 | 机床占地面积(长×宽) | mm | 10300×3800 |