

金属模(永久模)铸造模块
使用基本模块配合砂铸相关模块及倾斜铸造专用模块设定,能仿真包含倾斜铸造及低压铸造等金属模重力铸造的过程,显示铸造缺陷的位置。
针对金属型铸造工艺的设定:
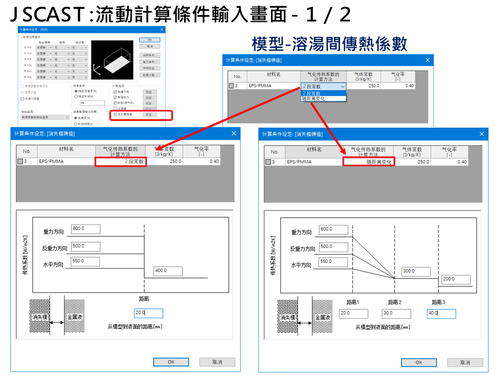
1. 金属型-考虑背压:通过简单的设置,可以预测空气排出、气体卷入与模具背压所导致的缺陷。
2. 金属型-过滤器:可设置浇注系统中过滤杂质的过滤器,来进行模拟去除杂质的效果。
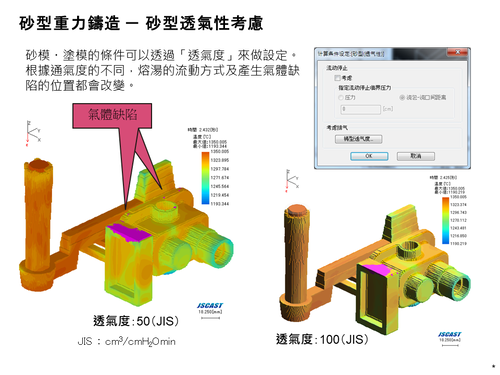
3. 排气设定:执行考虑背压的流动计算(金属型铸造或砂型铸造)时,通过预先设置排气孔或排气槽的排气条件,来计算金属型铸造(包括压铸、低压铸造)或砂型铸造中的背压对充型流动的影响及预测卷气缺陷。
4. 金属型-内浇口:浇注系统中含有多个内浇道时,可设置内浇口位置及金属液的流动方向,来模拟分析通过各内浇道的流量分布,预测随时间变化通过各内浇口的金属液流量。
5. 表面张力:设置金属液的表面张力,及金属液与铸型表面的润湿性等计算条件,来模拟表面张力对充型流动的效应。
6. 倾斜铸造:此功能为倾斜铸造专用流动计算模块。设置倾斜铸造时的旋转轴、初始倾斜角度、倾斜时间与倾斜角度,来模拟倾斜铸造充型过程。
7. 低压铸造:可通过以下条列的3D图纸绘制,来模拟低压铸造浇注系统设计,并设置压力(使用压力边界,设置各阶段的压力数值),进而模拟低压铸造充型的状态。
- 升液管 (Stalk Tube): 考虑其内径、长度、材质(通常是陶瓷),确保金属液能稳定上升。
- 底部浇口 (Bottom Gate): 低压铸造通常从底部单点或多点浇口充型。浇口的面积、形状和数量对充型速度和压力分布至关重要。
- 内浇道 (Ingate): 连接浇道与铸件,其形状和截面积会影响金属液流速分布。
- 溢流槽 (Overflows) 与冒口 (Risering): 低压铸造因为是压力补缩,对外冒口的需求通常比重力铸造小,但适当的溢流槽有助于排出型腔前端的前沿冷金属和少量气体。对于特别厚重的部位,仍可能需要辅助冒口。
- 注液口位置:以坩埚内金属液面位置进行设置,金属液由此开始充型
针对金属型铸造工艺特性的模拟方法:
8. 热节:根据凝固时间的计算结果,显示铸件内部的各局部凝固终了部位,即热节。最后凝固的热节位置可用于判断缩孔位置。
9. 流轨迹显示:用来显示浇注过程中金属液的流动轨迹。与传统的“充型状态”显示相比,更容易识别流动状态的细微变化,对于流动过程中夹杂物的卷入、流动停滞位置的确定等也变得更加容易。
10. 浇注暂停与重启:模拟有浇注暂停与重启的充型流动过程时,使用此功能可中断浇注暂停后的流动计算,只进行凝固计算,以便节省计算时间。
11. 充型不良:充型流动过程中,若金属液的温度下降过快,在型腔充满前将发生流动停止,导致浇不足/浇不全等充型不良缺陷发生。
12. 缩孔缩松预测
- 流动:可考虑各种铸造合金在浇注过程中,液面氧化物的卷入,以及以卷入到金属液内部的氧化膜为基底生长的缩孔缩松缺陷。
- 凝固:将充型流动计算结果中的氧化膜卷入、卷气等作为缩孔缩松的形核基底,预测在凝固过程中缩孔、缩松的生长过程。
13. 发气预测:可通过设置砂芯造型材料的发气特性、发气速率特性,来模拟预测砂型和砂芯的发气(反应型气体缺陷)