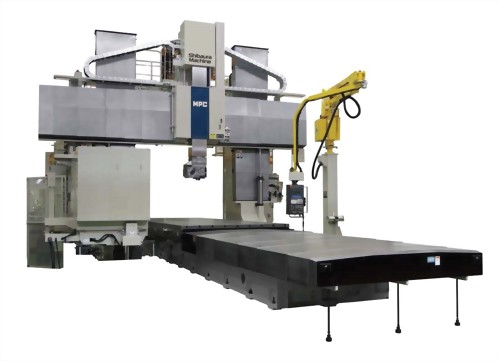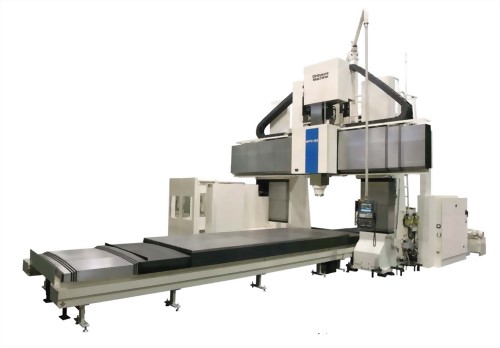
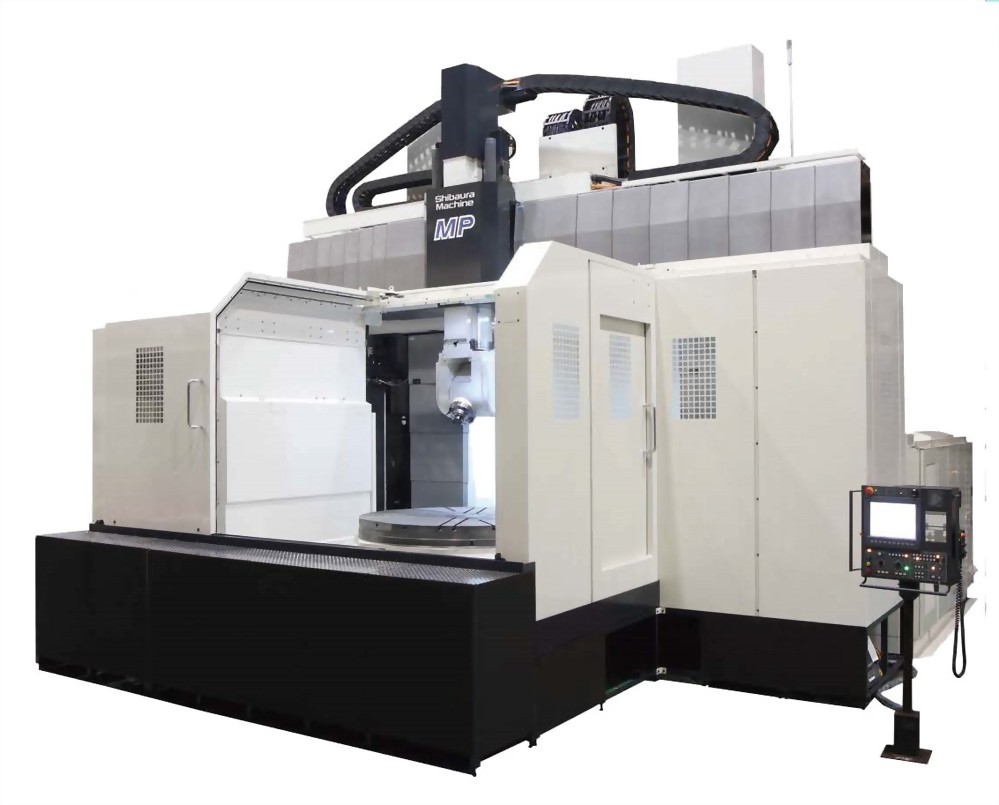
芝浦机械龙门复合加工机 MP-2620(U)
将立式铣床、立式车床的车铣复合加工机
搭配四轴头可做各种复杂精密的五轴加工
1. 整体结构设计:
(1) 结构五大件:主轴、立柱、主轴箱鞍座、横梁、底座全部为高级铸铁,非用钢板焊接结构。并且,底座上的X轴丝杠支架、横梁上Y轴丝杠支架、立柱上W轴丝杠支架、RAM滑枕上Z轴丝杠支架,均与铸件主体采用一体铸造,刚性与吸振性佳,提供重切削加工良好的结构基础。
(2) X,Y,Z轴的导轨面,以及横梁升降轴W轴的导轨面,均采用滚柱直线导轨设计,并且三轴均采用双伺服电机驱动设计(X,Z轴双丝杠、Y轴单丝杠),三轴的快移速度可高达40m/min、切削进给更可达20m/min,符合高精度、高刚性、高效率的加工需求。
(3) 过门宽度尺寸选择:2600mm。
2. 标准规格即为4轴联动:X,Y,Z,C,并且标配四轴光栅尺,确保定位与加工的高精度。
3. RAM滑枕轴精度对策:
(1) RAM滑枕轴的润滑油配有冷却装置,将润滑油依照室温做同步调整,降低油温以减少对RAM滑枕轴的热变形。
(2) RAM滑枕轴(Z轴)标配光栅尺。先以低热膨胀材质做安装基底,在其上安装光栅尺来避免发热对光栅尺测量的误差。以此光栅尺的绝对位置检测,来进行Z轴补偿,而非一般以温度检测推算变形量来进行误差补偿的方式,更提升了Z轴在长时间加工中的精度。
4. 高恒精度规格:若切削进给平均速度在5m/min并且持续30分钟以上,可选配X,Y,Z轴丝杠中心冷却油路,提升长时间高速轴向运动精度的稳定性。
5. 采用高扭矩大功率主轴,主轴电机功率为AC26.5/22kW,使用无齿轮直驱设计,标配转速10000转/分高速,扭矩最大为722.7N.m。高转速主轴,搭配高切削进给速度,符合当前市场上利用高性能刀具、高转速、高切削进给速度来提升加工效率的趋势。
6. 标配BBT50对应主轴,可采用BIG PLUS双面紧固刀柄提升加工的刚性与切削能力。
7. 可选配W轴亦为NC数控轴:
(1) 横梁升降轴W轴,可选配双伺服电机同步控制加工功能,左右分别补偿反向间隙(背隙)与间隙误差。
(2) 主轴箱位置双液压伺服平衡补偿功能:横梁上主轴箱鞍座行程Y轴,依据主轴箱在Y轴上的位置,做双液压伺服平衡补偿。主轴箱位置在Y轴中心时两边液压压力相等,若位置偏向一侧,该侧液压压力提高,另一侧压力则等比例降低。此功能针对主轴箱重量对立柱向前倾斜弯曲的变形有良好的抑制作用,更可保证加工精度的达成。
(3) 可选配W轴双光栅尺,提高补偿精确度。
8. 稳定且高刚性的圆形工作台驱动机构:由于采用小齿轮进行驱动,因此可消除反向间隙(背隙),提高正反转的重复定位精度。
9. 圆形工作台的导轨面,由外圆的推力滚珠轴承以及中心部的圆锥滚柱轴承两组超高精度轴承支撑,在大型重型铸件加工时,也能进行高速重切削。
10. 标配立头240,可根据加工工件的形状需求,搭配各种不同的附件头:90度头0.07N、1度分度头(索引头)、4轴头,大幅提升加工的多元性与效率。
(1) 标配立头240、90度头0.07N、1度分度头(索引头)、4轴头:均可实现附件头自动换头(AAC)功能,依据附件头数量可选配自动换头库,最大库位为3个。
(2) 标配立头240、90度头0.07N、1度分度头(索引头)、4轴头:均可实现附件头自动换刀(AATC)。
(3) 90度头0.07N、1度分度头(索引头):均可实现附件头自动角度分度(索引)(AAI)功能(标准每90度,可选配每5度或每1度)
(4) 可选配4轴头,搭配其他四轴联动,成为真正的五轴加工机,进行复杂的五轴形状加工。最大功率64/53.4kW,最高转速:12000转/分,最大扭矩:236N.m,B轴分度:±95度,搭配B轴光栅尺。(配置后机床所需电源容量:170KVA,附件头带供电装置,因此无法对应自动角度分度功能)
11. 实现高速、高精度的补偿功能:
(1) 前瞻控制功能:为了防止伺服补偿的过度反应以及加速度过大振动造成切削面精度不良,此功能可预先依据加工形状,不依靠增益值来补偿,而是采用最优控制理论,自动增加加工程序点位和适当加减速,来抑制过切与振动,达到高精度的复杂形状加工。
(2) 刀尖点控制(RTCP):以刀尖点进行控制,数控系统会自动反推,进行机床轴向位置和附件头角度位置的补偿,减少操作人员因手动下旋转轴指令而造成的程序路径错误。
(3) 刀尖偏心补偿:五轴加工时,会因机械结构而产生加工误差,因此数控系统会自动补偿以下五种误差:
A. C轴中心轴相对于X轴的旋转倾斜角度
B. C轴中心轴相对于Y轴的旋转倾斜角度
C. B轴中心轴相对于X轴的旋转倾斜角度
D. B轴中心轴相对于Z轴的旋转倾斜角度
E. B轴中心和主轴中心在X方向的补偿值
(4) 五轴加工热变形补偿:可依据五轴加工刀具轴的角度进行补偿。
12. 操作性良好,标配全防护罩,可全开防护罩方便装卸工件,加工时又可全闭,对加工中需要进行的主轴中心高压出水提供完善的防护。
13. 可搭配各种自动化设备:自动工件测量装置、自动对刀仪(工具长测量装置)、自动工作台交换装置(APC),来提升批量加工的效率
过门高度:1785mm
工作台尺寸:Ø2000mm,最大承载10吨
X轴行程:2500mm
Y轴行程:3400mm
Z轴行程(RAM):800mm
W轴行程(横梁):1000mm
W轴分段间距:每250mm一段,可选配每100mm一段
W轴可选配为NC数控轴,搭配主轴箱位置双液压伺服平衡补偿功能
X轴,Y轴快移速度=40m/min
Z轴快移速度=40m/min,30m/min(标准立头240以外的)
X轴,Y轴,Z轴切削进给速度=20m/min
RAM滑枕尺寸:380 x 380 mm (开放式线轨)
主轴电机功率:AC 30/22kW (40-10000转/分)
主轴轴承内径:100mm
标配延长头240最大扭矩:722.7N.m
工作台C轴电机功率:AC 37/30kW,转速:2-250转/分两段变速
工作台C轴快移速度=1080度/min(3转/分)
工作台C轴切削进给速度=1080度/min(3转/分)
数控系统:标配TOSNUC PX100
其他详情,请洽松营股份有限公司业务人员。