
芝浦机械ULC/ULG Series型录中六种机型与加工对象的适配性分析
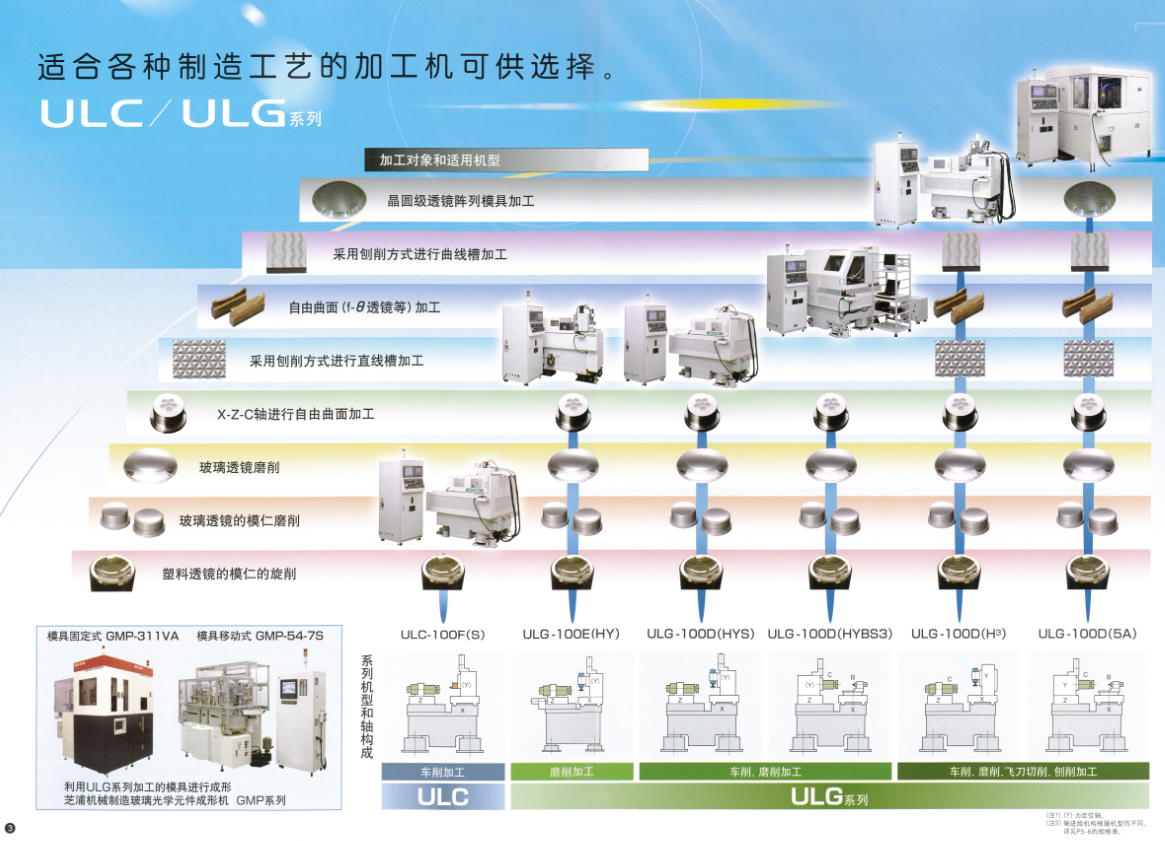
芝浦机械 ULC/ULG 系列涵盖超精密车削、磨削、自由曲面以及多轴同步加工。六种主要机型虽然具有相近的基础架构,但彼此差异并不是单纯依照轴数多少或机型等级来区分,而是针对加工精度、工件材料、曲面几何形状以及刀具姿态等不同需求,配置相对应的机械结构与控制能力。
若将各机型的规格变化,与型录中所列出的塑料透镜模芯、玻璃透镜、自由曲面、微细槽及透镜阵列等加工实例放在一起比较,可以更清楚看出整个 ULC/ULG 系列的产品发展逻辑。
一、ULC-100F(S):以 0.1nm 控制提升超精密车削能力
ULC-100F(S) 的核心定位是高精度车削。相较于 ULC-100D(S),主要技术变化在于导入 0.1nm 控制,进一步提升形状精度与表面粗糙度控制能力。
这项变化的重点并不是增加更多加工轴,而是将既有超精密车削架构的控制分辨率与加工稳定性再往上提升。对于塑料透镜模芯、高精度非球面模具及 Toric 面等工件而言,真正重要的往往不是加工自由度,而是能否获得极高的形状精度与表面质量。
尤其在光学模具应用中,模芯表面形状会直接复制到后续成形的光学元件,因此模具本身的加工质量将直接影响最终产品性能。
ULC-100D(S) 超精密车削架构
→ 导入 0.1nm 控制
→ ULC-100F(S) 强化高精度车削能力
二、ULG-100D(HYS):增加工具主轴,建立车削/磨削复合平台
当加工材料从金属模芯延伸到玻璃及其他硬脆材料时,加工方法也必须从单纯车削进一步扩展到磨削。
ULG-100D(HYS) 的关键结构变化,就是在原有超精密加工平台上增加高速工具主轴,使设备能够安装不同型式的砂轮与刀具。
增加工具主轴之后,设备可以同时对应超精密车削与磨削,因而涵盖玻璃透镜模芯磨削、玻璃透镜直接磨削、纵轴磨削、斜轴磨削以及超精密车削等加工方式。
因此,HYS 的意义不只是“多了一支主轴”,而是将加工材料与工艺范围由金属模芯车削,进一步扩展到玻璃与硬脆材料磨削。
ULC 超精密车削
→ 增加高速工具主轴
→ ULG-100D(HYS) 建立“车削+磨削”复合加工能力
也因此,HYS 可以视为后续 ULG 系列发展的重要基础平台。
三、ULG-100E(HYC):以小型化架构聚焦磨削应用
ULG-100E(HYC) 的发展方向与 HYS 不完全相同。它并不是单纯增加更多功能,而是将设备定位转向小型化与磨削专用化。
对于主要加工玻璃透镜、玻璃模芯或其他硬脆材料的生产环境而言,如果不需要完整的车削/磨削复合能力,磨削专用设备反而更符合实际工艺需求。
HYC 保留超精密磨削所需要的核心能力,同时缩小设备安装面积,主要对应玻璃透镜直接磨削、玻璃透镜模芯磨削、纵轴磨削及斜轴磨削等应用。
因此,HYC 与 HYS 并不是单纯的高低阶关系。
HYS 强调的是车削与磨削的复合能力;HYC 则将功能集中在磨削工艺,藉此降低设备复杂度并节省生产空间。
这也反映出精密加工设备选型的一项重要原则:设备功能并非越多越好,而应与实际工艺需求相匹配。
四、从非球面进入自由曲面:加工自由度开始成为关键
传统旋转对称非球面主要可以透过工件旋转,再搭配 X、Z 轴控制加工轮廓。
但是当加工对象进一步延伸到 f-θ 透镜、自由曲面、直槽、曲线槽或透镜阵列时,表面高度可能随 Y 方向持续变化,传统以 X-Z-C 为核心的加工方式便无法完整涵盖所有加工轨迹。
这时候,Y 轴就不能再只是刀具高度或位置调整用途,而必须成为可以进行高精度同步运动的正式加工轴。
ULG-100D(H3) 正是针对这项需求所发展的机型。
五、ULG-100D(H3):Y 轴直线电机化,形成四轴自由曲面加工
ULG-100D(H3) 将 HYS 架构中的 Y 轴改为直线电机驱动,使 X、Y、Z 三个直线轴都具备高精度动态控制能力。
这项结构变化,使 Y 轴从原本偏向刀具高度调整用途,正式转变位参与同步加工的运动轴。
在 X-Y-Z-C 同步控制之下,H3 可以进行四轴自由曲面加工,并对应 f-θ 透镜、飞刀加工、直槽、曲线槽及透镜阵列等需要 Y 向位置连续变化的加工。
换句话说,H3 解决的核心问题,是自由曲面加工点的“位置控制”。
HYS:Y 轴主要负责刀具高度与位置调整
→ H3:Y 轴直线电机化
→ Y 轴正式参与同步加工
→ 形成 X-Y-Z-C 四轴自由曲面加工能力
六、ULG-100D(HYBS3):增加 B 轴,解决高倾角与刀具姿态问题
ULG-100D(HYBS3) 与 H3 并不是单纯的前后代机型,而是由 HYS 平台向不同加工需求发展出的两条技术路线。
H3 强化的是 Y 向位置控制;HYBS3 则是在 HYS 架构上增加 B 轴,使刀具姿态可以根据加工曲面的倾斜角度进行调整。
当非球面或自由曲面的局部斜率持续提高时,如果砂轮或刀具始终维持固定方向,可能产生机械干涉、接触点偏移,甚至无法维持理想的磨削条件。
B 轴的加入,使 HYBS3 可以对应 70°以上的高倾斜角,同时搭配 B 轴对中心与 W 轴显微镜等机构,提高刀具设定及加工过程的可控性。
因此,可以用两个不同的问题来区分 H3 与 HYBS3:
H3:加工点“要移动到哪里?”
→ 强化自由曲面的“位置控制”。
HYBS3:刀具“应该朝哪一个方向?”
→ 强化高倾角加工的“刀具姿态控制”。
这也是为什么 H3 与 HYBS3 应视为两条平行发展的技术路线,而不是彼此取代的关系。
七、ULG-100D(5A):整合位置控制与刀具姿态,形成五轴自由曲面加工
ULG-100D(5A) 可以视为 H3 与 HYBS3 两条技术路线的整合。
一方面,它具备 H3 的 Y 轴直线电机控制能力;另一方面,又加入 HYBS3 所代表的 B 轴刀具姿态控制,最终形成 X-Y-Z-B-C 五轴同步加工。
五轴加工的真正价值,不只是控制轴数从四轴增加到五轴,而是能够同时处理两个问题:
- 加工点应该位于哪一个 X、Y、Z 坐标?
- 刀具到达该位置后,应以什么 B 轴角度接触工件?
对于曲面高度、局部斜率以及加工方向都持续变化的工件而言,单靠位置控制或刀具姿态控制其中之一,都可能不足以完成优化加工。
因此,5A 可以进一步对应自由曲面衍射光栅槽、透镜阵列、晶圆级 Lens Array、复杂自由曲面以及立式车削等高自由度加工。
H3:位置控制
+
HYBS3:刀具姿态控制
→ ULG-100D(5A):形成完整五轴自由曲面加工能力
八、加工对象的变化,决定机械结构如何演进
将芝浦机械型录中的加工实例与六种机型对照,可以看出机械规格的变化,主要由以下四项加工需求所驱动。
-
加工精度
当主要需求是超精密模芯车削及表面质量时,以 ULC-100F(S) 的 0.1nm 控制提升加工精度。 -
工件材料
当加工对象从金属模芯延伸到玻璃与其他硬脆材料时,必须增加高速工具主轴与磨削能力,因此形成 HYS;若生产需求集中于磨削,则进一步发展出小型磨削专用的 HYC。 -
曲面自由度
当工件不再只是旋转对称曲面,而需要加工点在 Y 方向持续改变位置时,Y 轴必须成为同步加工轴,因此形成 H3。 -
刀具姿态
当曲面倾角提高并可能产生刀具干涉时,需要利用 B 轴改变刀具方向,因此形成 HYBS3;当加工位置与刀具姿态需要同时控制时,则进一步整合为 5A。
由此可以看出,从塑料透镜模芯、玻璃透镜,一路延伸到 f-θ 透镜、自由曲面、微细槽与透镜阵列,工件越复杂,设备所需要的加工自由度也随之增加。
九、机型选择的核心不是轴数,而是加工需求
ULC/ULG 系列不宜单纯以“轴数越多、机型等级越高”的方式理解。
超精密加工设备每增加一项运动轴或机械结构,同时也会增加控制、校正、热变形管理以及设备复杂度。因此,设备选择的核心应该是依照工件需求,决定真正必要的加工自由度。
若加工内容主要为高精度车削,ULC-100F(S) 即具有非常明确的定位;如果需要兼顾车削与玻璃磨削,可选择 HYS;磨削专用工艺则可以考虑 HYC;自由曲面位置控制需要 H3;高倾角及刀具姿态控制则对应 HYBS3;当两类需求同时存在时,5A 才能发挥完整五轴加工的优势。
因此,六种机型的差异,本质上是芝浦机械依照“精度、材料、加工方法、曲面自由度与刀具姿态”所建立的不同设备配置。
从加工对象反推机械结构,比单纯比较轴数,更能理解整个 ULC/ULG 系列的产品定位。
ULC/ULG 系列六机型与加工应用关系总结
以下将六种机型的结构变化、核心加工能力与主要加工对象集中整理, 可作为设备选型及理解系列产品定位的快速比较。
| 机型 | 规格/结构变化 | 核心加工能力 | 主要加工对象/实例 | 产品定位与变化理由 |
|---|---|---|---|---|
| ULC-100F(S) 高精度车削 | 由 ULC-100D(S) 的超精密车削架构进一步提升, 导入 0.1nm 控制。 | 提升形状精度与表面粗糙度控制能力, 并维持高精度 X-Z-C 加工。 | 塑料透镜模芯、高精度非球面模具、 Toric 面等超精密车削。 | 主要需求在于提高超精密车削的形状精度与表面质量, 而非增加额外加工自由度。 |
| ULG-100D(HYS) 车削/磨削复合 | 增加高速工具主轴, 建立车削与磨削复合架构。 | 同时对应超精密车削及磨削, 并可依加工用途配置不同工具主轴。 | 玻璃透镜模芯、玻璃透镜直接磨削、 纵轴磨削、斜轴磨削及车削。 | 将加工材料与工艺由金属模芯车削, 延伸至玻璃及硬脆材料磨削, 并成为后续 ULG 机型的重要基础平台。 |
| ULG-100E(HYC) 小型磨削专用 | 将 HYS 的磨削能力进一步 小型化与磨削专用化。 | 聚焦玻璃及硬脆材料的超精密磨削, 简化不必要的复合功能。 | 玻璃透镜、玻璃透镜模芯、 纵轴磨削及斜轴磨削。 | 适合以磨削为主要工艺的生产环境, 在保留磨削能力的同时降低设备复杂度并节省安装空间。 |
| ULG-100D(H3) 四轴自由曲面 | 将 HYS 的 Y 轴改为直线电机驱动, 建立 X、Y、Z 三直线轴高精度控制。 | Y 轴正式参与同步加工, 形成 X-Y-Z-C 四轴自由曲面加工。 | f-θ 透镜、自由曲面、飞刀加工、 直槽、曲线槽及透镜阵列。 | 解决非旋转对称曲面在 Y 方向持续变化的加工需求, 核心在于强化自由曲面的“位置控制”。 |
| ULG-100D(HYBS3) B 轴高倾角加工 | 在 HYS 架构上增加 B 轴, 并搭配 B 轴对中心及 W 轴显微镜等机构。 | 可依曲面倾角改变刀具姿态, 对应 70°以上高倾斜角。 | 高倾斜角非球面、深斜面及 需要调整砂轮/刀具接触方向的加工。 | 解决曲面坡度提高后的刀具干涉与接触姿态问题, 核心在于强化“刀具姿态控制”。 |
| ULG-100D(5A) 五轴自由曲面 | 整合 H3 的 Y 轴直线电机能力 与 HYBS3 的 B 轴刀具姿态控制。 | 形成 X-Y-Z-B-C 五轴同步加工, 同时控制加工位置与刀具姿态。 | 自由曲面衍射光栅槽、晶圆级透镜阵列、 Lens Array、复杂自由曲面及立式车削。 | 当自由曲面的位置与局部刀具姿态均需持续变化时, 整合两种控制能力形成完整五轴加工平台。 |
ULC/ULG 系列的发展逻辑
ULC-100F(S):强化“加工精度”
→ ULG-100D(HYS):扩展“材料与加工方法”
→ ULG-100E(HYC):聚焦“磨削专用化与省空间”
→ ULG-100D(H3):强化“自由曲面的 Y 向位置控制”
→ ULG-100D(HYBS3):强化“高倾角与刀具姿态控制”
→ ULG-100D(5A):整合“自由曲面位置控制+刀具姿态控制”。
ULC/ULG 系列的产品差异并不是单纯依照控制轴数排列, 而是针对不同工件材料、加工方式、曲面几何形状与刀具姿态需求, 建立相对应的机械配置。
其中 ULG-100D(H3) 与 ULG-100D(HYBS3) 可视为由 HYS 平台发展出的两条平行技术路线: H3 强化自由曲面的“位置控制”, HYBS3 强化高倾角加工的“刀具姿态控制”; 最后由 ULG-100D(5A) 将两者整合,形成完整的五轴自由曲面加工能力。