压铸铸件内部孔洞的种类、成因与改善对策
根据压铸工艺特征一文中所述,压铸是以高速、高压将金属液射入金属模具中,在射入金属模具的过程中金属液会呈现喷雾状被打散而重组,再加上金属液在凝固的过程中会有收缩现象,于是压铸就会有铸件内部易产生缺陷的特征。对于压铸行业的从业人员来说,压铸铸件内的孔洞,几乎是每时每刻都会遇到、都需要处理的问题。
压铸铸件内部常见的孔洞主要分为三种形式:气孔 (Gas Porosity)、缩孔 (Shrinkage Porosity) 和夹杂孔 (Inclusion Porosity)。这些孔洞会严重影响铸件的力学性能、密封性,以及铸件后处理如:热处理、焊接、电镀的质量。以下将针对这三种孔洞的成因及改善对策进行说明:
气孔 (Gas Porosity)
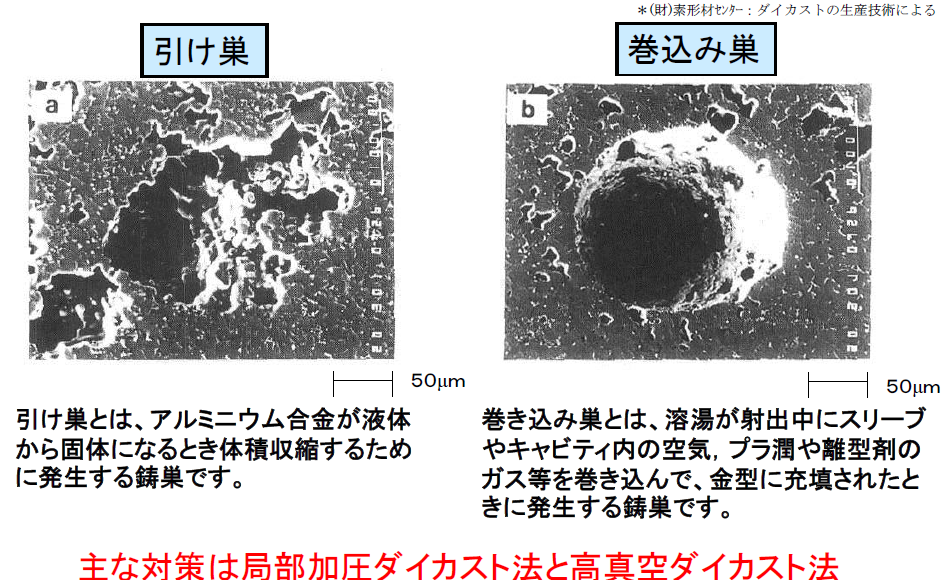
气孔是压铸件中最常见的孔洞类型,通常呈圆形或椭圆形,内壁光滑。
-
成因:
-
模具内残留气体: 压铸时,金属液高速填充型腔,如果模具内的空气、脱模剂挥发气体、润滑剂分解气体等未能有效排出,就会被困在金属液中形成气孔。
-
金属液中含气: 熔炼过程中,金属液可能吸收氢气等气体。当金属液凝固时,气体溶解度下降,会析出形成气孔。
-
合金中水分或有机物: 原料中若含有水分或有机杂质,在高熔点或高温下会分解产生气体。
-
脱模剂使用不当: 脱模剂喷涂过多积聚在模面或型腔深处难以吹干,水分高温下快速挥发产生大量气体。
-
浇注系统设计不佳: 浇注系统设计不良导致金属液容易产生紊流,进而卷入空气。
-
-
改善对策:
-
优化浇注系统设计:采用平稳流动的浇注系统,避免湍流。
-
优化排气系统: 增设或改进溢流槽、排气槽的位置与尺寸,确保型腔内气体能有效排出铸件内部。
-
调整压铸工艺参数:
-
降低压射速度: 特别是第一阶段压射速度(低速),确保排气顺畅,以减少金属液卷气。
-
提高增压压力: 有助于致密化铸件,挤压气体。
-
加快建压时间: 有助于提高实际传递到铸件的有效增压压力,挤压气体。
-
-
改进脱模剂的使用:选择合适的脱模剂,控制其用量,并确保在压铸前能够吹干附着于模具表面的多余水分。
-
改进冲头润滑剂的使用:选择合适的冲头润滑剂,确保少量有效地供给,避免过多润滑剂随压射过程卷入型腔。
-
控制金属液质量:
-
充分除气: 熔炼时对金属液进行除气精炼处理。
-
原材料预热与干燥: 避免水分和有机物带入。
-
-
缩孔 (Shrinkage Porosity)
缩孔是由于铸件凝固过程中体积收缩而未能得到足够金属液补充所形成的孔洞,形状通常不规则,内壁粗糙且有树枝状晶体。
-
成因:
-
凝固顺序不合理: 厚大部位或热节处后凝固,周围薄壁部位先凝固,导致金属液无法补充厚大部位的收缩。
-
余料饼补缩通道的中断:这是压铸方案中常见的现象:通常压铸的铸造方案设计上,内浇口都较薄会先于铸件本身凝固完成,因此即使增压压力持续,却因为内浇口凝固中断导致增压压力无法传递至未凝固区域而无法补缩。
-
压力不足: 压射压力或增压压力不足,未能将金属液充分压实。
-
模具温度分布不均: 模具局部温度过高,导致该区域凝固延迟,易形成缩孔。
-
合金收缩率大: 部分合金本身凝固收缩率较大,更容易产生缩孔。
-
-
改善对策:
-
合理设计铸件壁厚: 避免局部过厚,或采用缓慢过渡的壁厚变化。
-
采用局部加压方案: 针对料饼无法补缩的现象,在容易产生缩孔区域附近另外设置挤压机构与相应的补充金属,在凝固的最后阶段加压补偿金属收缩的体积,如此就可以确保有足够的通道和足够的金属液进行补缩。
-
优化模具设计:设置冷却水路,加速厚大部位的冷却凝固,使其与周围薄壁同步凝固。
-
调整压铸工艺参数:
-
提高增压压力: 确保金属液在凝固过程中能持续受到压力补充。
-
延长保压时间: 让压力持续作用直到铸件凝固。
-
调整压射速度: 确保模具充分填充。
-
控制模具温度分布: 确保模具各部位温度均匀,避免局部热节。
-
-
控制浇注温度: 适当降低金属液温度,减少凝固收缩量。
-
夹杂孔 (Inclusion Porosity)
夹杂孔是由于非金属夹杂物(如氧化物、炉渣、耐火材料碎片等)混入金属液中,并在凝固后形成孔洞。这些孔洞形状不规则,通常伴有夹杂物。
-
成因:
-
金属液不纯: 熔炼过程中未能有效清除氧化物、炉渣等非金属杂质。
-
回炉料使用不当: 回炉料未经充分净化,含有杂质。
-
模具污染: 模具表面附着有异物,在压铸过程中被金属液卷入。
-
取汤到压室过程中产生的氧化膜: 金属液从保温炉由浇勺取出至压室中等待压射时,都会因为冷却与接触空气而产生氧化物,其会在压铸过程中被金属液卷入。
-
-
改善对策:
-
严格控制熔炼质量:
-
加强扒渣和精炼: 使用合适的除渣剂和操作,确保金属液纯净。
-
定期清理熔炉和坩埚: 避免炉渣累积。
-
-
优化回炉料处理: 对回炉料进行严格的清洗、分类和预处理。
-
保持模具清洁: 定期清理模具表面,避免异物附着。
-
保持浇勺清洁: 定期清理浇勺的表面,并使用适当的涂料/被覆剂,避免异物附着后不定期掉入压室。
-
优化浇注系统: 设置可以滞留夹杂物的浇注系统如余料饼区的形状设计等,以阻止夹杂物进入型腔。
-
了解这些孔洞的类型、成因和改善对策,能帮助您更有效地解决压铸件的质量问题,提高产品的可靠性和合格率。(2025/7/6)